






















 Полный каталог

Кузнечная краска CERTA-PLAST графит темный 10 кг

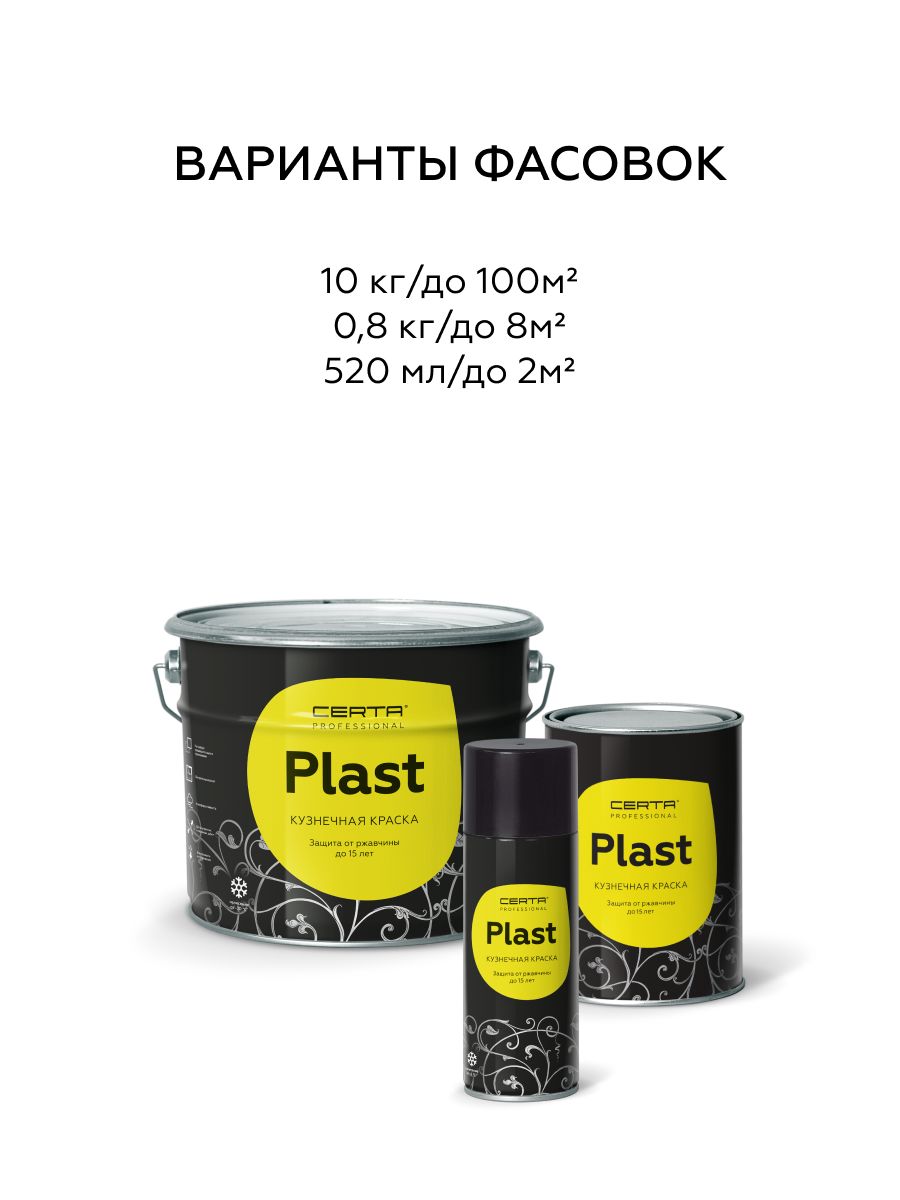


 В наличии


Описание
Кузнечная краска CERTA-PLAST с металлическим эффектом в цвете графит темный — это атмосферостойкая эмаль для защиты и декоративной отделки металлоконструкций. Материал формирует прочное покрытие с гладкой металлизированной поверхностью, которая маскирует сварные швы, мелкие дефекты основания и переходы между элементами. Фасовка 10 кг рассчитана на окраску ворот, секций ограждений, калиток и других крупногабаритных изделий, а также на серийные подрядные работы.
Металлизированная поверхность менее чувствительна к неровностям металла, чем гладкое глянцевое покрытие. Это актуально для сварных конструкций, где после зачистки швов остаются микронеровности, и для листового металла, деформированного при транспортировке. Металлический блеск придает изделиям современный вид. Краска предназначена для изделий, эксплуатируемых в атмосферных условиях без постоянного высокотемпературного нагрева.
Назначение и область применения
Краска CERTA-PLAST с металлическим эффектом цвета графит темный применяется для металлических изделий, требующих надежной защиты от коррозии и презентабельного внешнего вида. Материал устойчив к перепадам температур, осадкам и ультрафиолету.
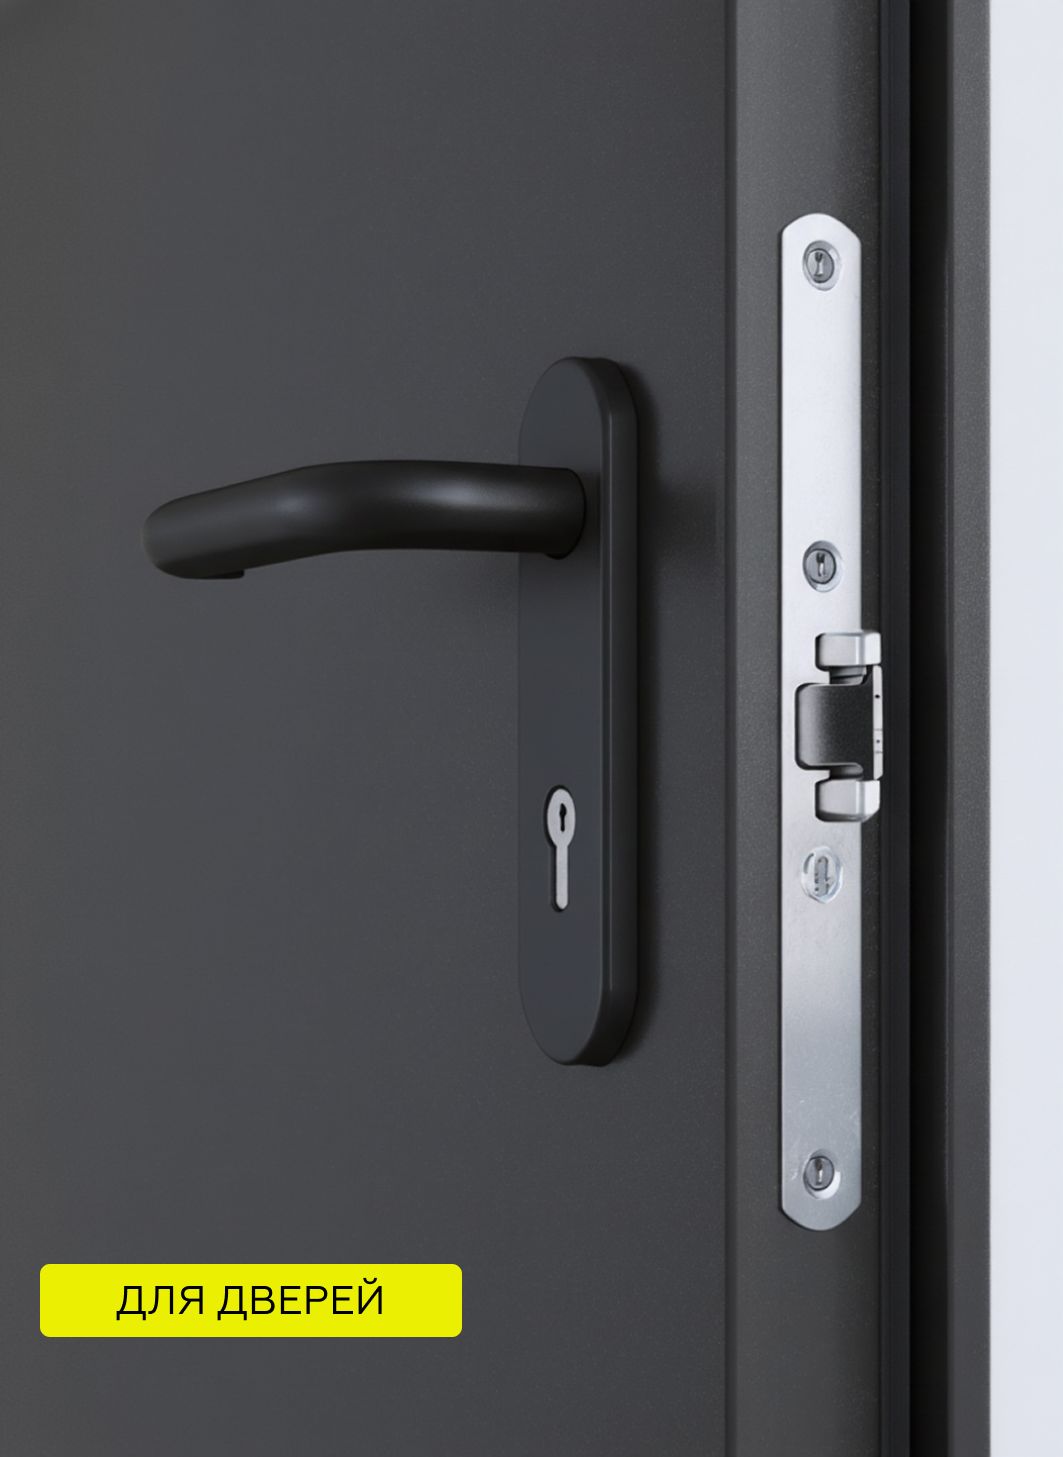
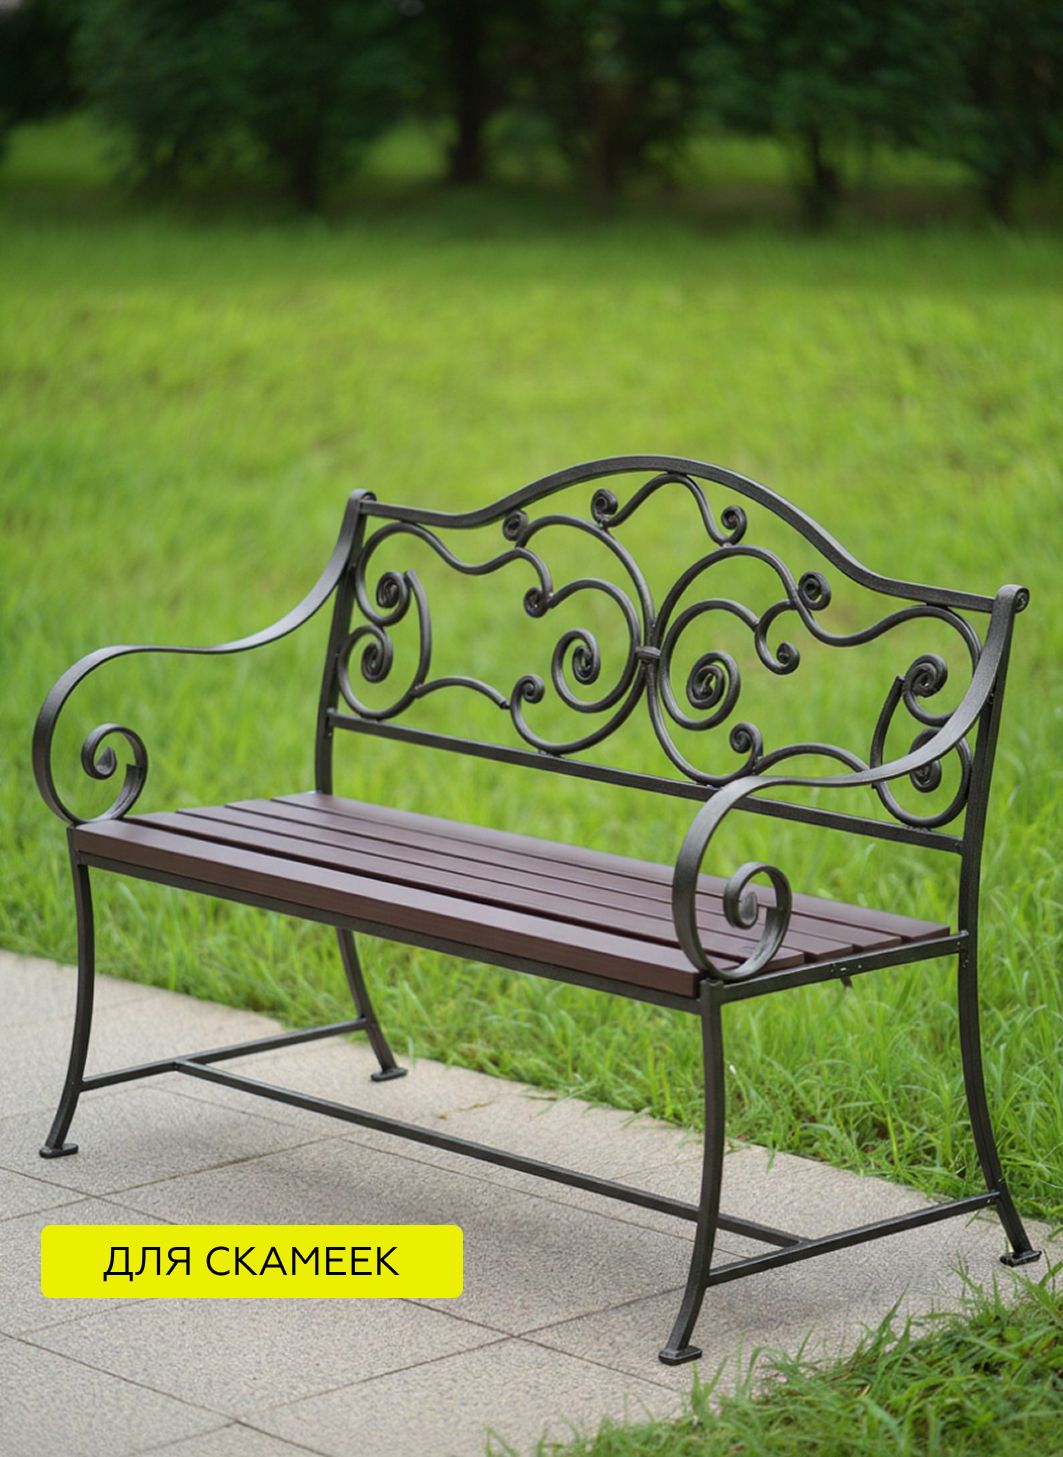
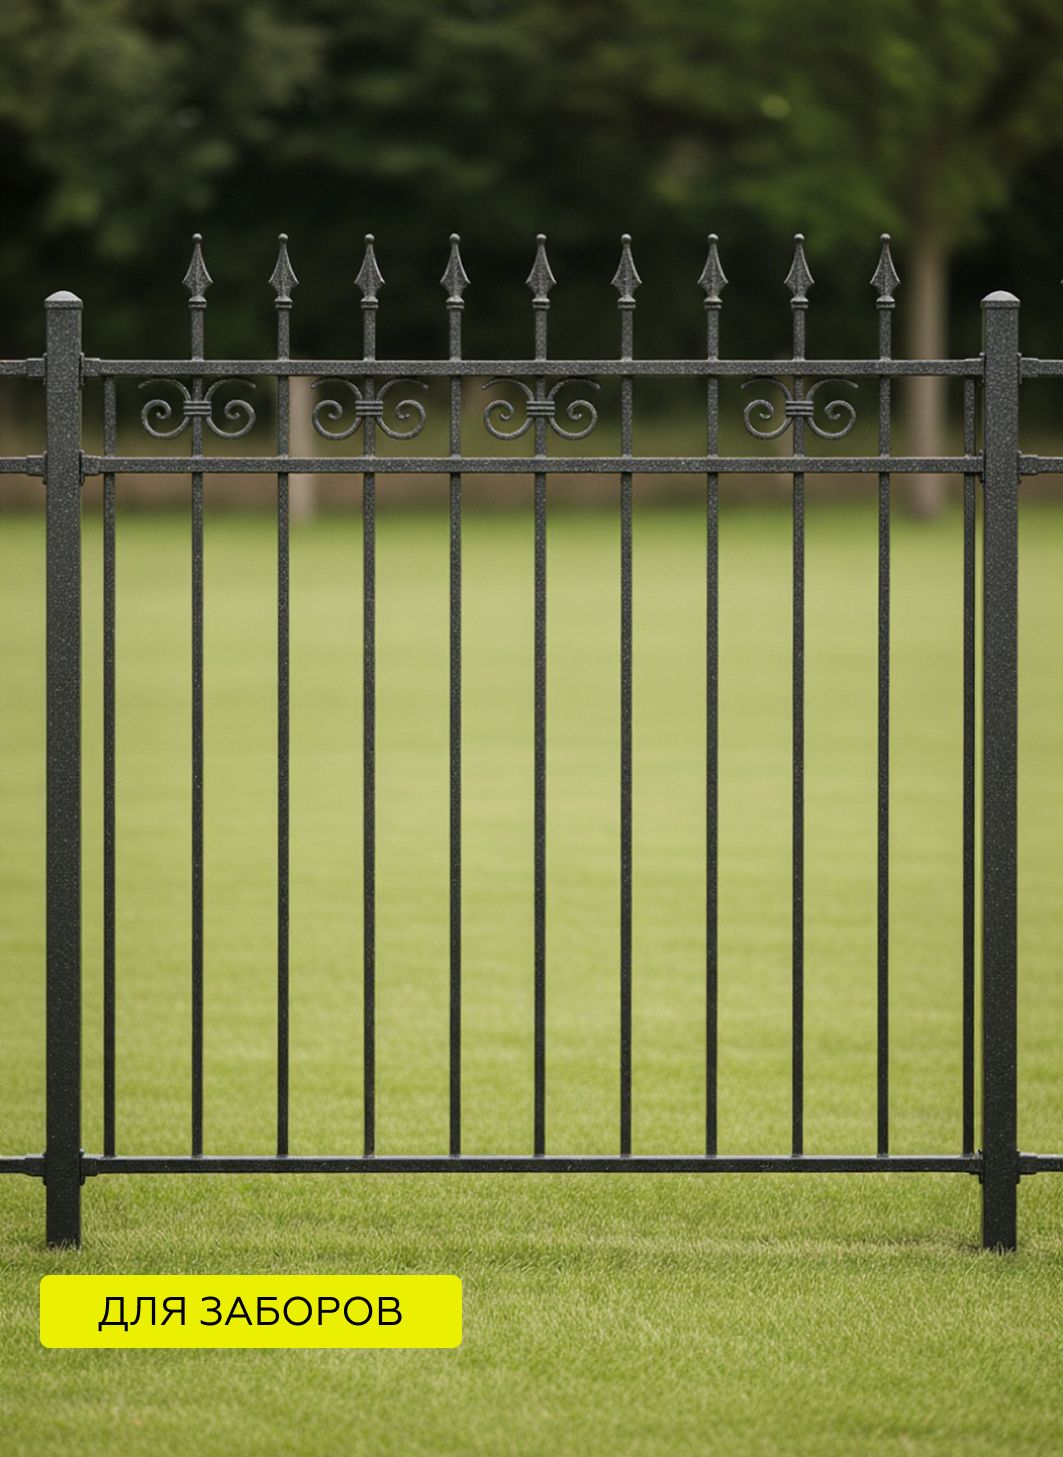
- Входные группы и ограждения: ворота, калитки, секции заборов, перила, решетчатые вставки, стойки и опорные столбы. Покрытие сохраняет свойства при постоянном нахождении на открытом воздухе.
- Серийное производство и подрядные работы: окраска однотипных металлоизделий, сварных сборок, элементов архитектурного декора, производственного оборудования. Фасовка 10 кг позволяет обрабатывать большие площади с минимальным количеством стыков между партиями.
- Архитектурные и декоративные элементы: козырьки, навесы, декоративные панели, наружная фурнитура, ограждения балконов и лестниц. Глубокий графитовый цвет придает конструкциям строгий современный вид.
- Локальный ремонт и реставрация: восстановление покрытия на участках после зачистки, торцах, кромках и сварных швах. При соблюдении технологии отремонтированный участок практически неотличим от основного покрытия.
Материал эффективен на изделиях сложной геометрии, таких как калитки, где плоскость, торец и сварная зона находятся в непосредственной близости. Металлизированная поверхность равномерно скрывает переходы между этими элементами. Для одинакового внешнего вида всех элементов комплекта необходимо соблюдать единую технологию подготовки, способ нанесения и межслойную выдержку.
Состав и свойства
Кузнечная краска CERTA-PLAST с металлическим эффектом произведена на основе алкидных смол, модифицированных для повышения эластичности и атмосферостойкости. В состав входят антикоррозионные пигменты и металлизированные добавки, обеспечивающие характерный блеск.
Покрытие устойчиво к воздействию влаги, ультрафиолетового излучения и перепадов температур. Металлизированная поверхность обеспечивает высокую механическую стойкость к царапинам и истиранию. Материал совместим с грунтовками по металлу и старыми покрытиями, проверенными на адгезию.
Расход краски составляет 200-250 г/м² при толщине сухого слоя 100 мкм. Точный расход зависит от способа нанесения, пористости основания и сложности геометрии изделия. Для достижения рекомендуемой толщины покрытие формируют в 2-3 слоя.
Условия эксплуатации
Покрытие CERTA-PLAST с металлическим эффектом рассчитано на эксплуатацию в атмосферных условиях умеренного климата. Материал выдерживает температуру окружающей среды от −60 до +60 °C без потери защитных свойств.
Рекомендуемая толщина сухого слоя — 100-150 мкм. Полное формирование покрытия происходит в течение 72 часов при температуре +20 °C. До окончания этого срока изделия нельзя подвергать механическим нагрузкам и штабелировать вплотную.
Срок службы покрытия при соблюдении технологии нанесения составляет до 10 лет в условиях умеренного климата. Для изделий, подвергающихся постоянному нагреву выше +60 °C, следует применять специализированные термостойкие эмали CERTA.
Характеристики
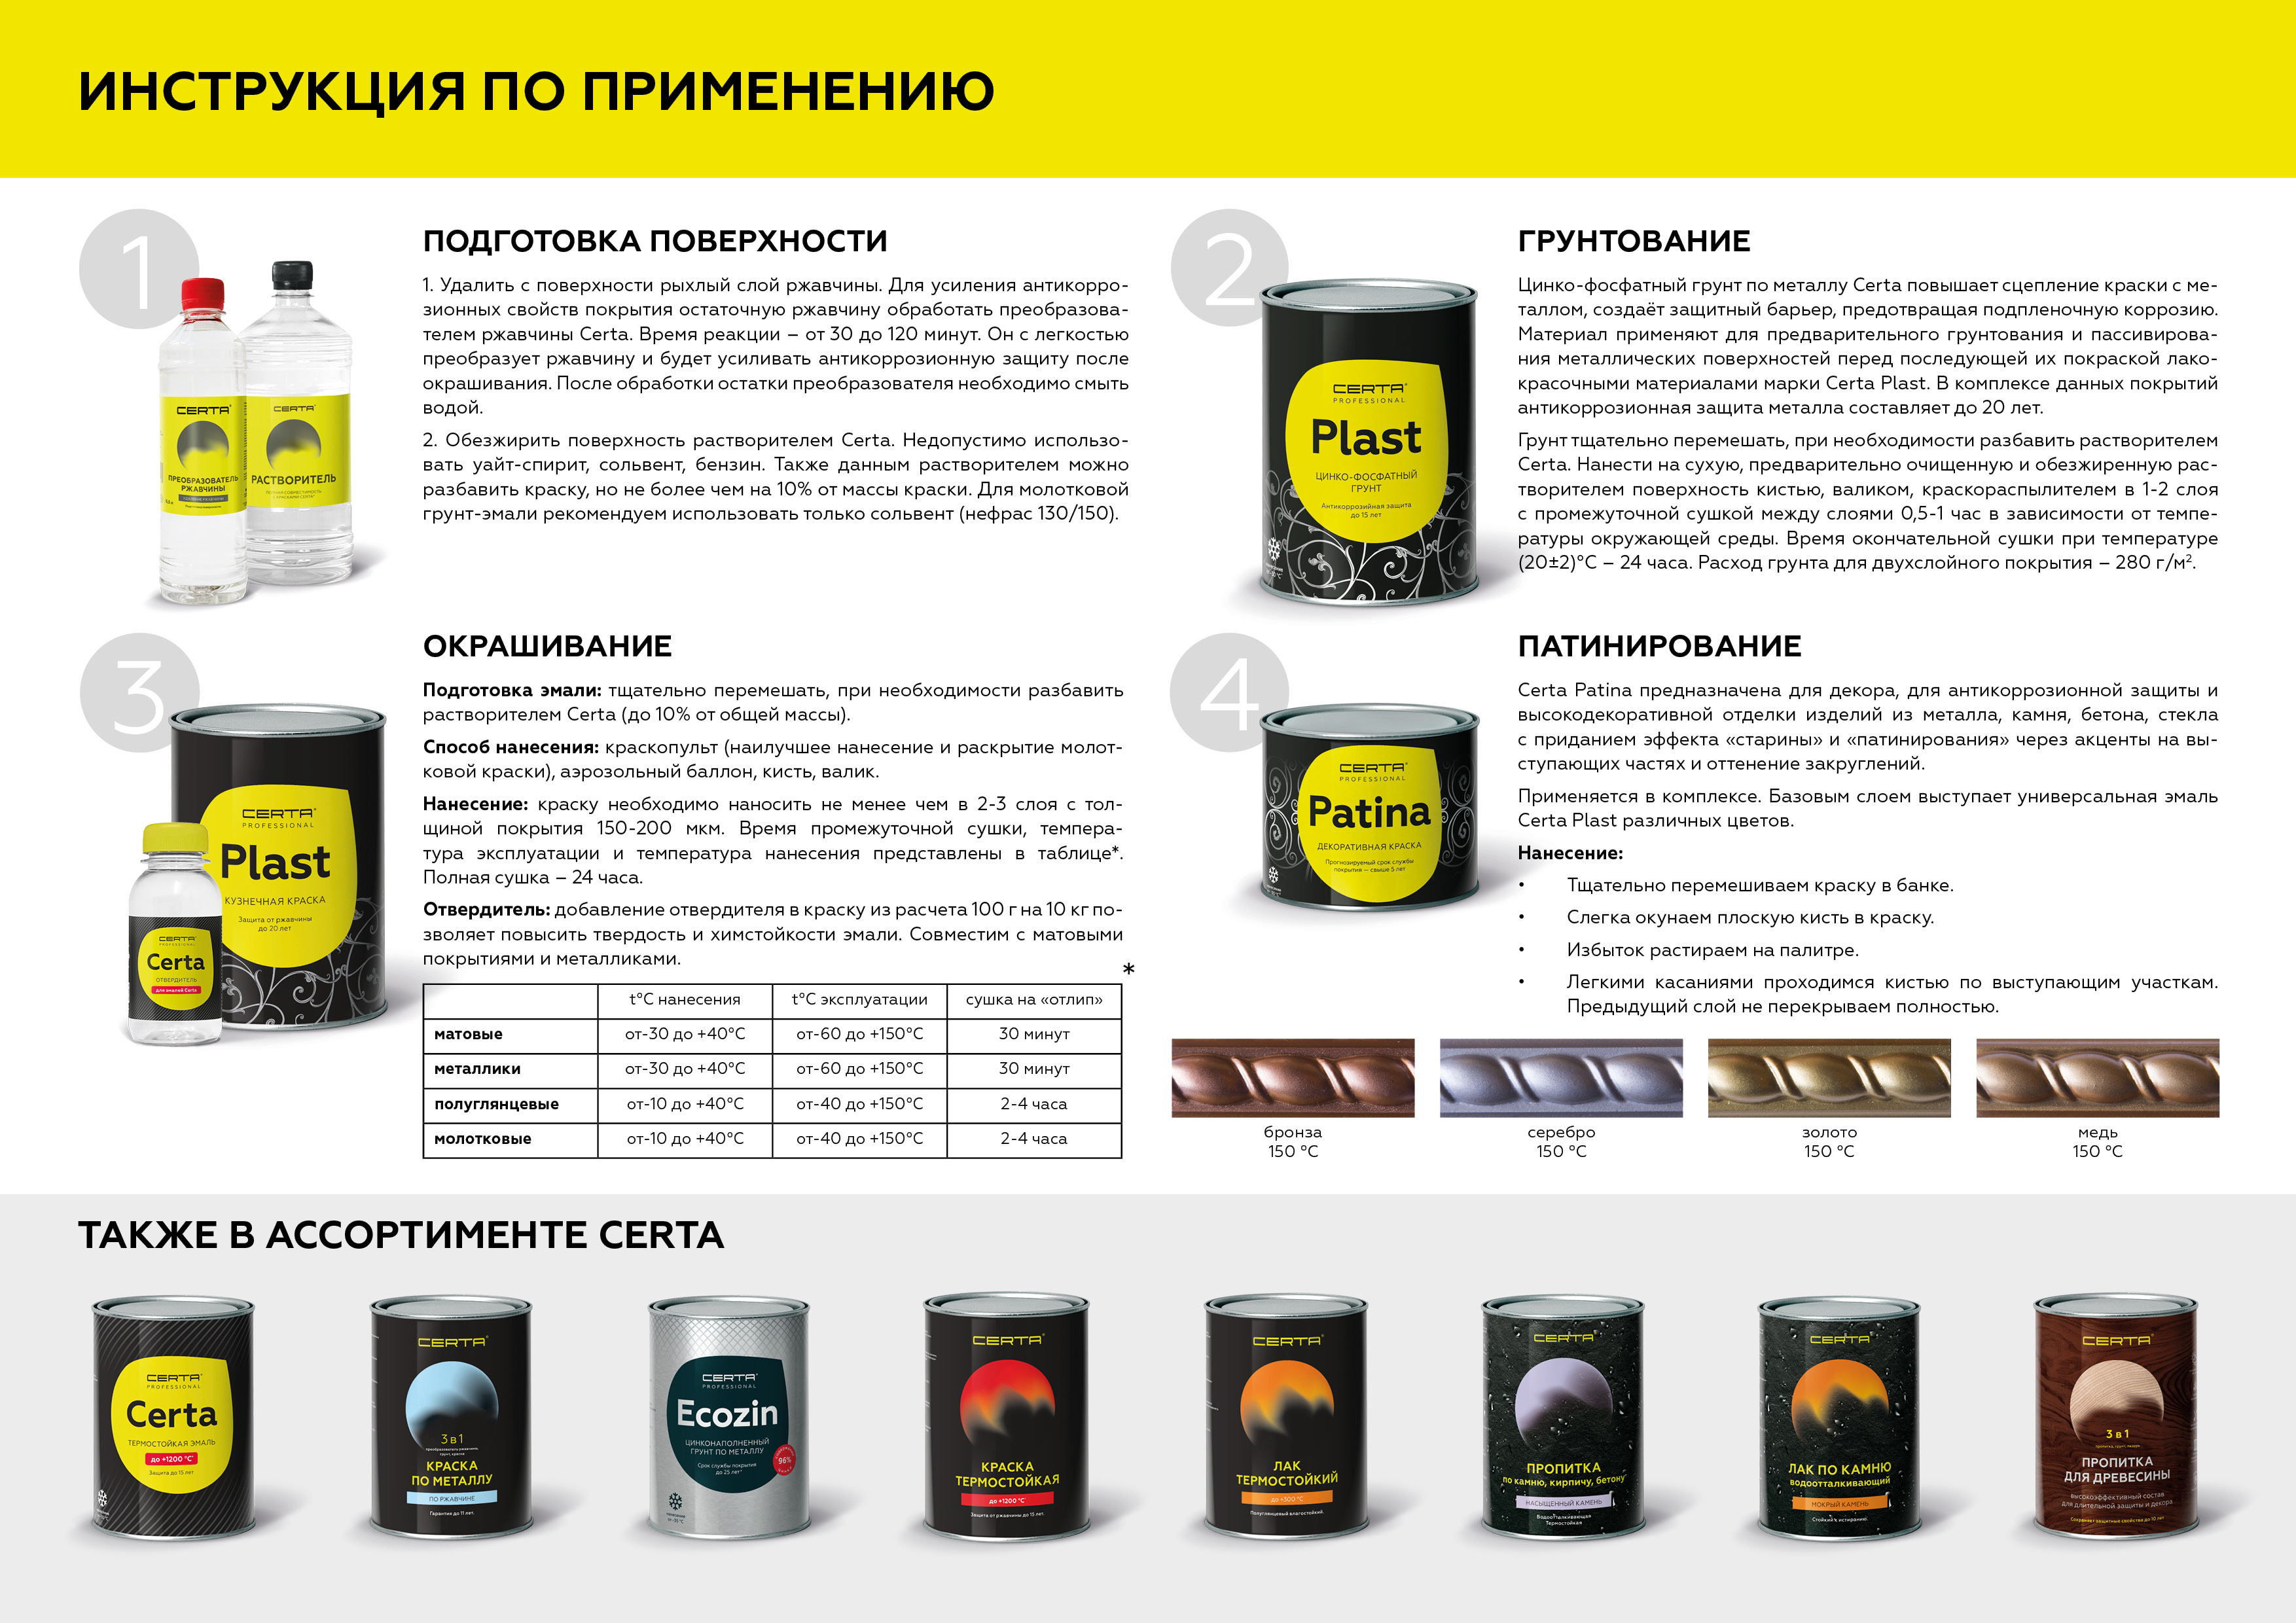
Подготовка основания
Подготовку начинают с удаления загрязнений, рыхлой ржавчины и отслаивающихся старых покрытий. Механическую очистку выполняют до степени Sa 2½ по ISO 8501-1. Сварные швы, кромки и отверстия подготавливают до P3 по ISO 8501-3, затем продувают сжатым воздухом для удаления абразивной пыли.
Острые кромки слегка притупляют для равномерного нанесения покрытия. Старое покрытие проверяют на отслаивание надрезом. Если пленка держится прочно, ее сохраняют, выравнивая переходы между очищенным металлом и сохраненным слоем.
Обезжиривание
После механической подготовки поверхность обезжиривают уайт-спиритом или о-ксилолом. Обезжиривание удаляет масляную пленку, следы рук и остатки абразивной пыли. После обработки поверхность должна полностью высохнуть. На металле не должно оставаться конденсата, масляных разводов или ворса от ветоши.
Приготовление материала
Краску тщательно перемешивают по всему объему тары до полного исчезновения осадка. Для цвета графит темный важно равномерное распределение пигмента, влияющее на укрывистость и глубину оттенка. При необходимости материал разбавляют до рабочей вязкости, добавляя растворитель малыми порциями и перемешивая после каждого добавления.
Условия нанесения
Работы проводят при температуре от −30 до +40 °C и относительной влажности воздуха не более 80%. Оптимальная температура для равномерного высыхания — от +15 до +25 °C. Свеженанесенный слой защищают от пыли, осадков и механического контакта до полного высыхания.
Способ нанесения
Основной метод нанесения — распыление краскопультом с подходящим соплом. Распыление формирует однородный металлический блеск по всей поверхности. Кисть или валик применяют для торцов, кромок, сварных швов и локального ремонта. Блеск при нанесении кистью может отличаться от блеска, полученного распылением.
Покрытие формируют в 2-3 слоя. Первый слой наносят равномерными проходами, уделяя внимание кромкам, углам и сварным швам. Межслойная выдержка составляет около 30 минут при +20 °C. На вертикальных поверхностях контролируют отсутствие перегруза и подтеков, особенно в нижней части изделия.
Сушка и отверждение
Полное формирование покрытия происходит в течение 72 часов при +20 °C. До окончания этого срока изделия не штабелируют вплотную, не стропят за окрашенные места и не монтируют с трением по свежему слою. Для ускорения сушки температуру в помещении можно повысить до +60 °C или обеспечить хорошую вентиляцию.
Контроль качества выполняют на сухом покрытии при стабильном освещении. Сравнивают несколько деталей из партии, осматривают рельефные места и проверяют переходы между плоскостью, торцами и сварными зонами.
Рекомендуемая толщина покрытия
Для краски CERTA-PLAST с металлическим эффектом рекомендуемый сухой слой составляет 100-150 мкм. Толщина влияет на укрывистость, защитные свойства и выраженность металлического блеска. Слишком тонкий слой не скроет дефекты основания, слишком толстый — приведет к подтекам.
| Параметр | Значение |
|---|---|
| Сухой слой | 100-150 мкм |
| Количество слоев | 2-3 равномерных слоя |
| Расход | 200-250 г/м² при 100 мкм |
| Контроль | после высыхания по нескольким точкам |
На изделиях сложной геометрии толщина отличается по участкам. Выступы, торцы, внутренние углы и сварные швы проверяют отдельно толщиномером в нескольких точках. Для цвета графит темный пробный выкрас связывает толщину, укрывистость и окончательный вид. После утверждения образца параметры переносят на всю партию.
Цвет и фактура
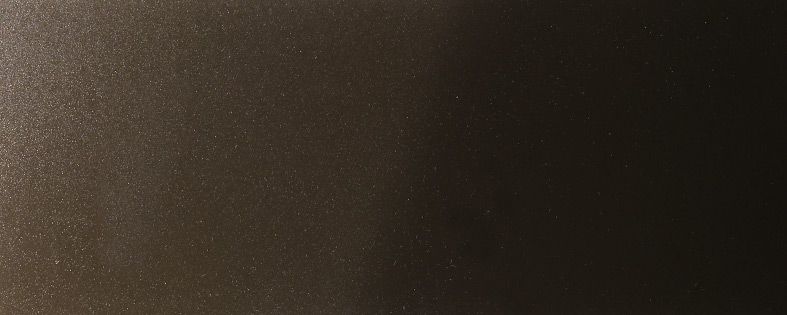
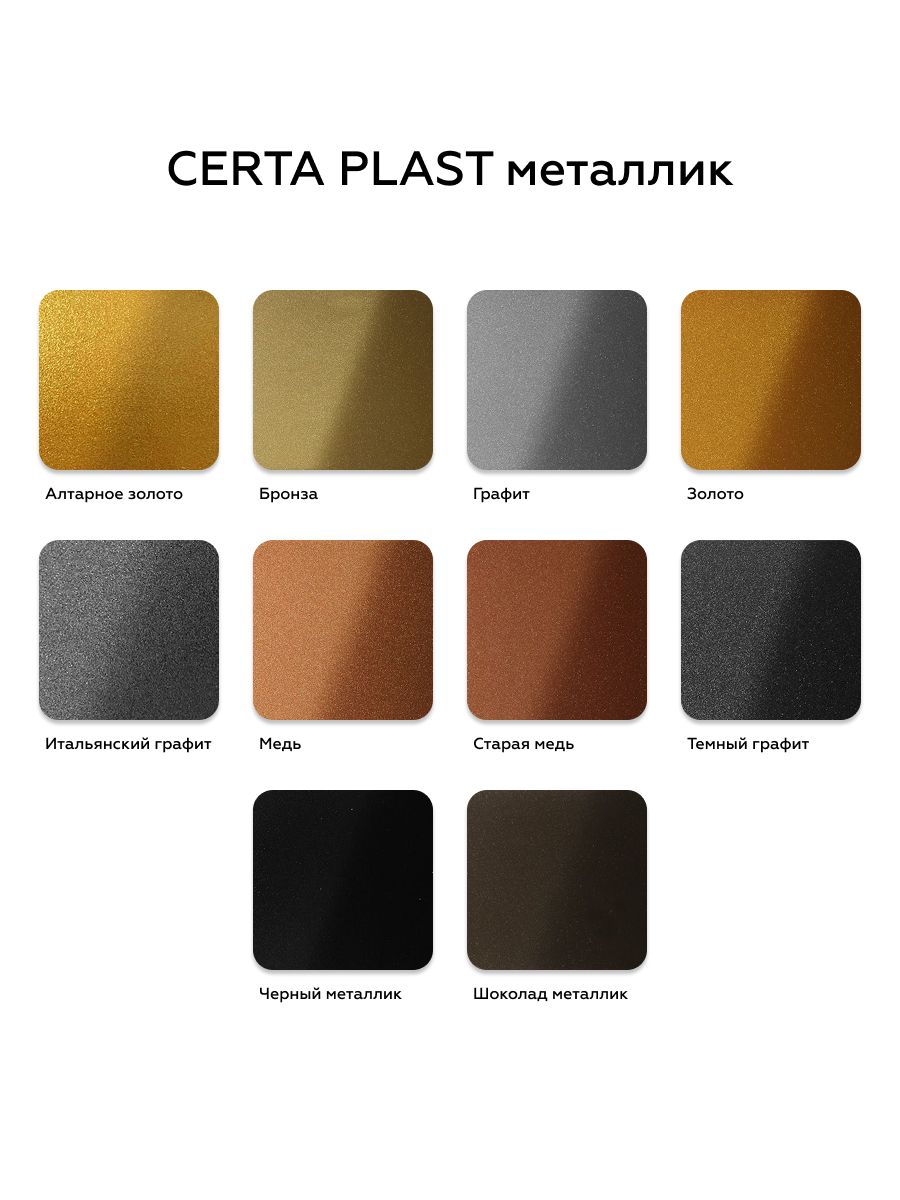
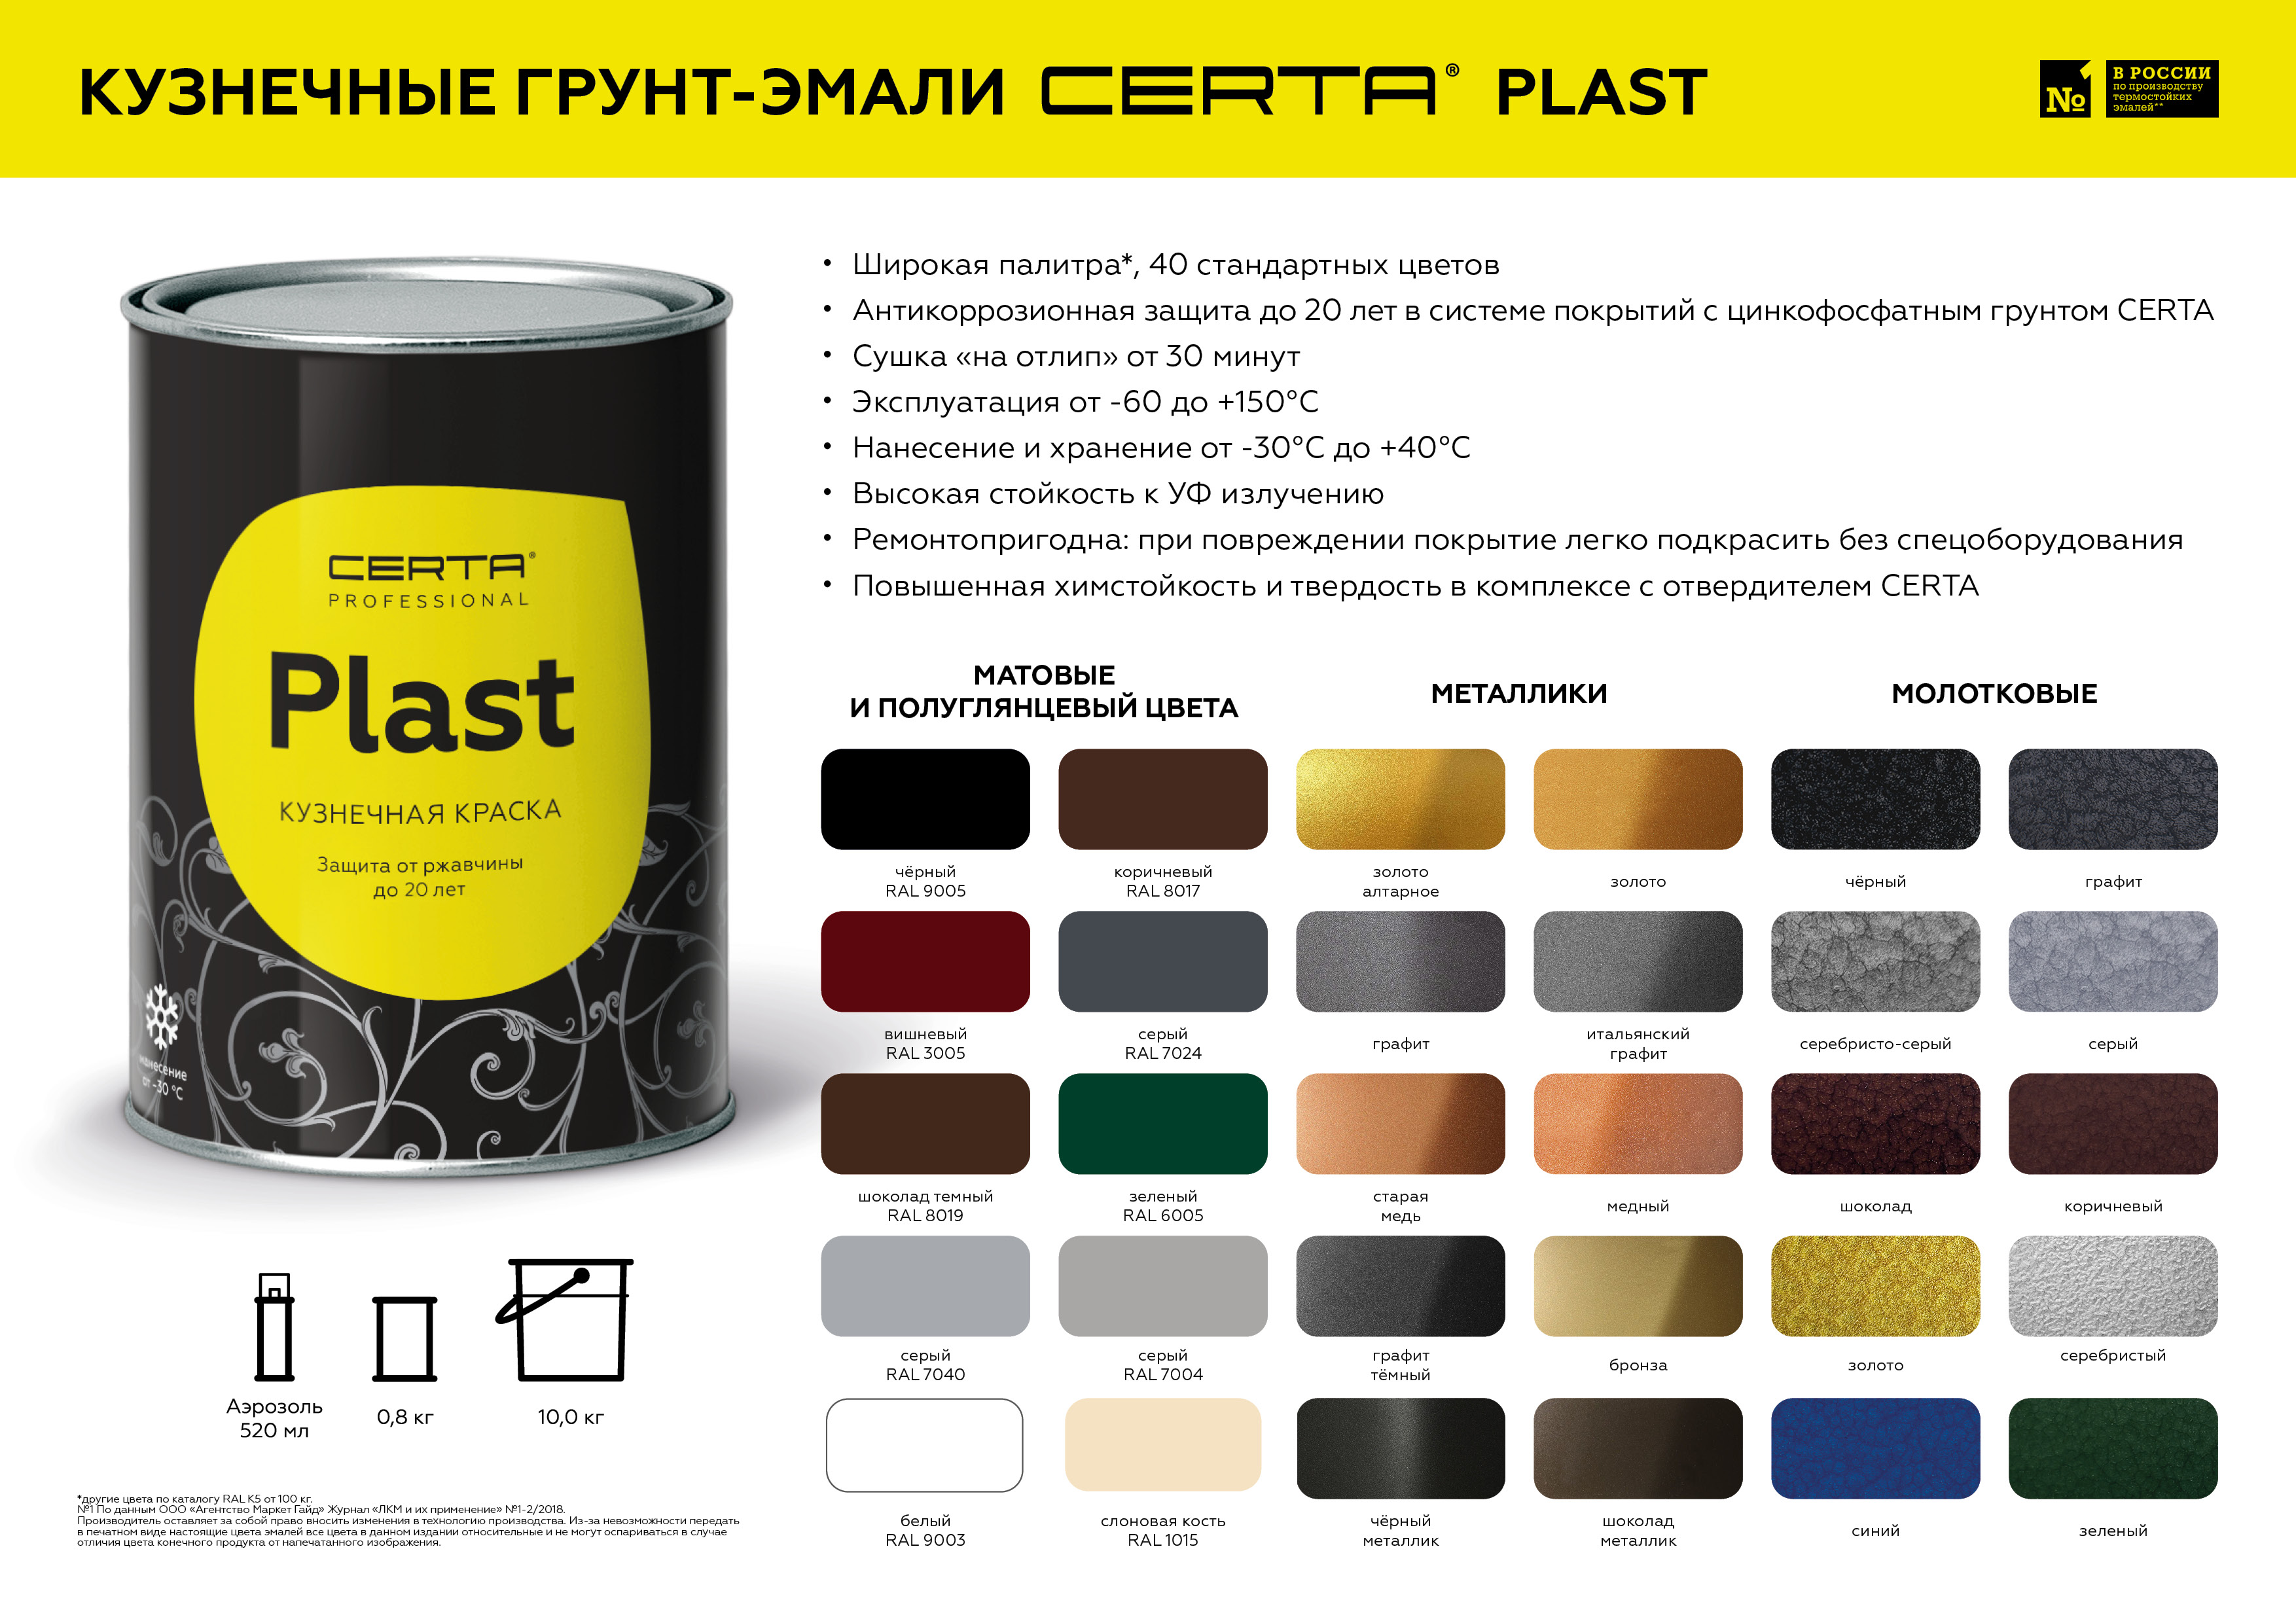
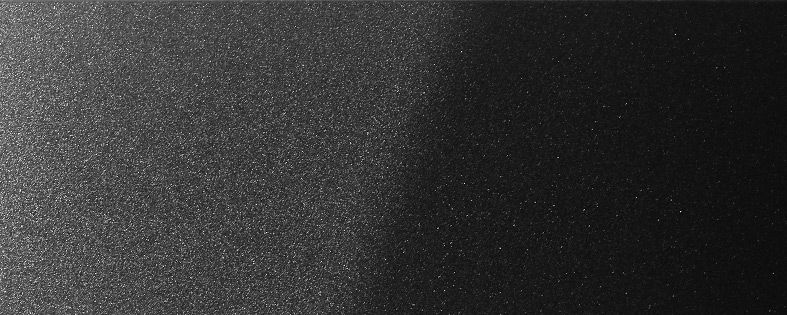
Цвет покрытия — графит темный. Финиш — металлик с гладкой фактурой. Итоговый вид зависит от перемешивания, толщины слоя, метода нанесения и геометрии изделия.
Темно-графитовый цвет создает глубокий нейтральный контур с характерным металлическим блеском. Он подчеркивает форму металла и кромки, не требуя яркого декоративного акцента. При увеличении толщины слоя оттенок становится более насыщенным и глубоким. При искусственном освещении металлический блеск сохраняется, при дневном — проявляет легкий холодный подтон.
Для соседних участков рекомендуется использовать материал одной партии. При перерывах в работе сохраняют контрольный образец и повторяют настройки нанесения. Оценку цвета выполняют по сухой поверхности при стабильном освещении; мокрый слой не используют для приемки.
Палитра цветов
Инструкция по нанесению
Смотреть инструкцииЧто говорят покупатели о этом продукте
Вопросы и ответы
Почему нужен контрольный выкрас?
Контрольный выкрас показывает реальный цвет графит темный, укрывистость и металлический блеск на подготовленном металле. Мокрый слой не отображает окончательный цвет, поэтому оценку проводят после высыхания. Образец с плоской пластины не полностью показывает результат на калитках, где рядом расположены плоскость, торец и сварная зона.
Можно ли наносить без очистки?
Нет. Рыхлую ржавчину, загрязнения, масла и непрочные старые слои удаляют до обезжиривания. Механическую очистку выполняют до степени Sa 2½ по ISO 8501-1, сварные швы и кромки — до P3 по ISO 8501-3. Пренебрежение подготовкой приведет к отслаиванию и преждевременной коррозии.
Чем наносить материал?
Метод выбирают по изделию: распыление для площади, кисть или валик для кромок, швов и локального ремонта. Блеск при нанесении кистью может отличаться от блеска, полученного распылением. Покрытие формируют в 2-3 слоя с межслойной выдержкой около 30 минут при +20 °C.
Где особенно смотреть дефекты?
На калитках, где рядом расположены плоскость, торец и сварная зона, проверяют внутренние углы, торцы, зоны сварки и нижние кромки. Там чаще появляются просветы или локальный перегруз. Контроль выполняют толщиномером по нескольким точкам после полного высыхания.
Какой срок службы покрытия?
При соблюдении технологии нанесения и толщине сухого слоя 100-150 мкм покрытие сохраняет защитные свойства до 10 лет в условиях умеренного климата. Полное формирование пленки происходит в течение 72 часов при +20 °C. До окончания этого срока изделия нельзя подвергать механическим нагрузкам.
Результаты испытаний
С этим товаром покупают