






















 Полный каталог

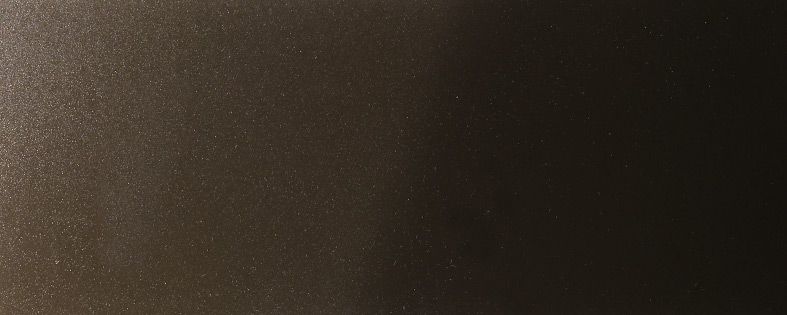
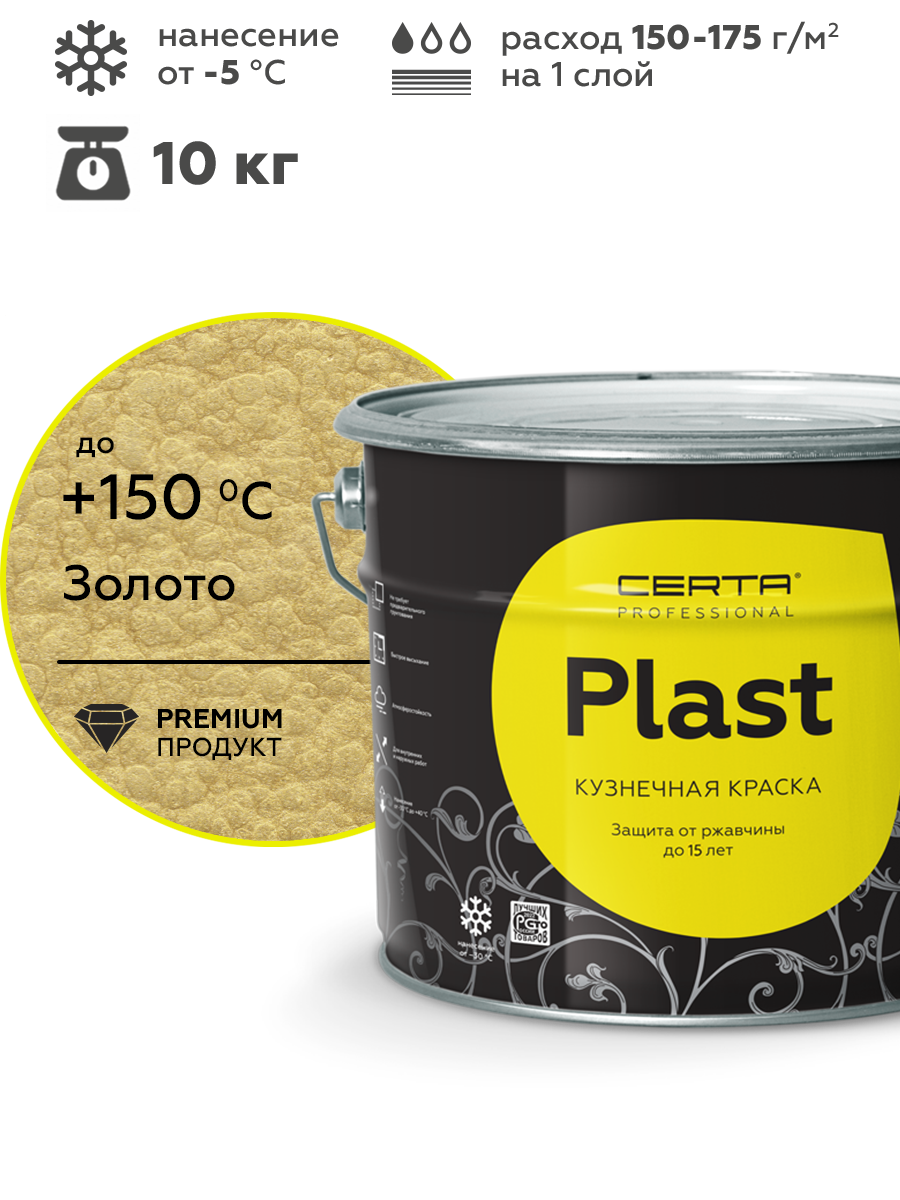
Кузнечная краска CERTA-PLAST с м/э золото 10 кг



 В наличии


Описание
CERTA-PLAST с молотковым эффектом — защитно-декоративная эмаль для металлических изделий, эксплуатируемых в условиях атмосферных воздействий. Материал формирует прочную рельефную поверхность, которая придает изделиям благородный внешний вид и защищает металл от коррозии. Структура покрытия эффективно маскирует мелкие дефекты основания: царапины, риски от шлифовки и незначительные неровности. Это особенно ценно при реставрации старых металлоконструкций.
Эмаль цвета золото поставляется в ведре 10 кг. Такой объем оптимален для окраски въездных ворот, протяженных секций ограждений и серийного производства металлических изделий. Экономичный расход в сочетании с высокой укрывистостью делает фасовку выгодным решением для подрядных организаций и производственных цехов. Покрытие обладает высокой адгезией к подготовленной стали и чугуну, образуя эластичный слой, устойчивый к механическим воздействиям и перепадам температур.
Назначение и область применения
Материал применяют на металлических поверхностях, требующих надежной защиты и привлекательного внешнего вида:
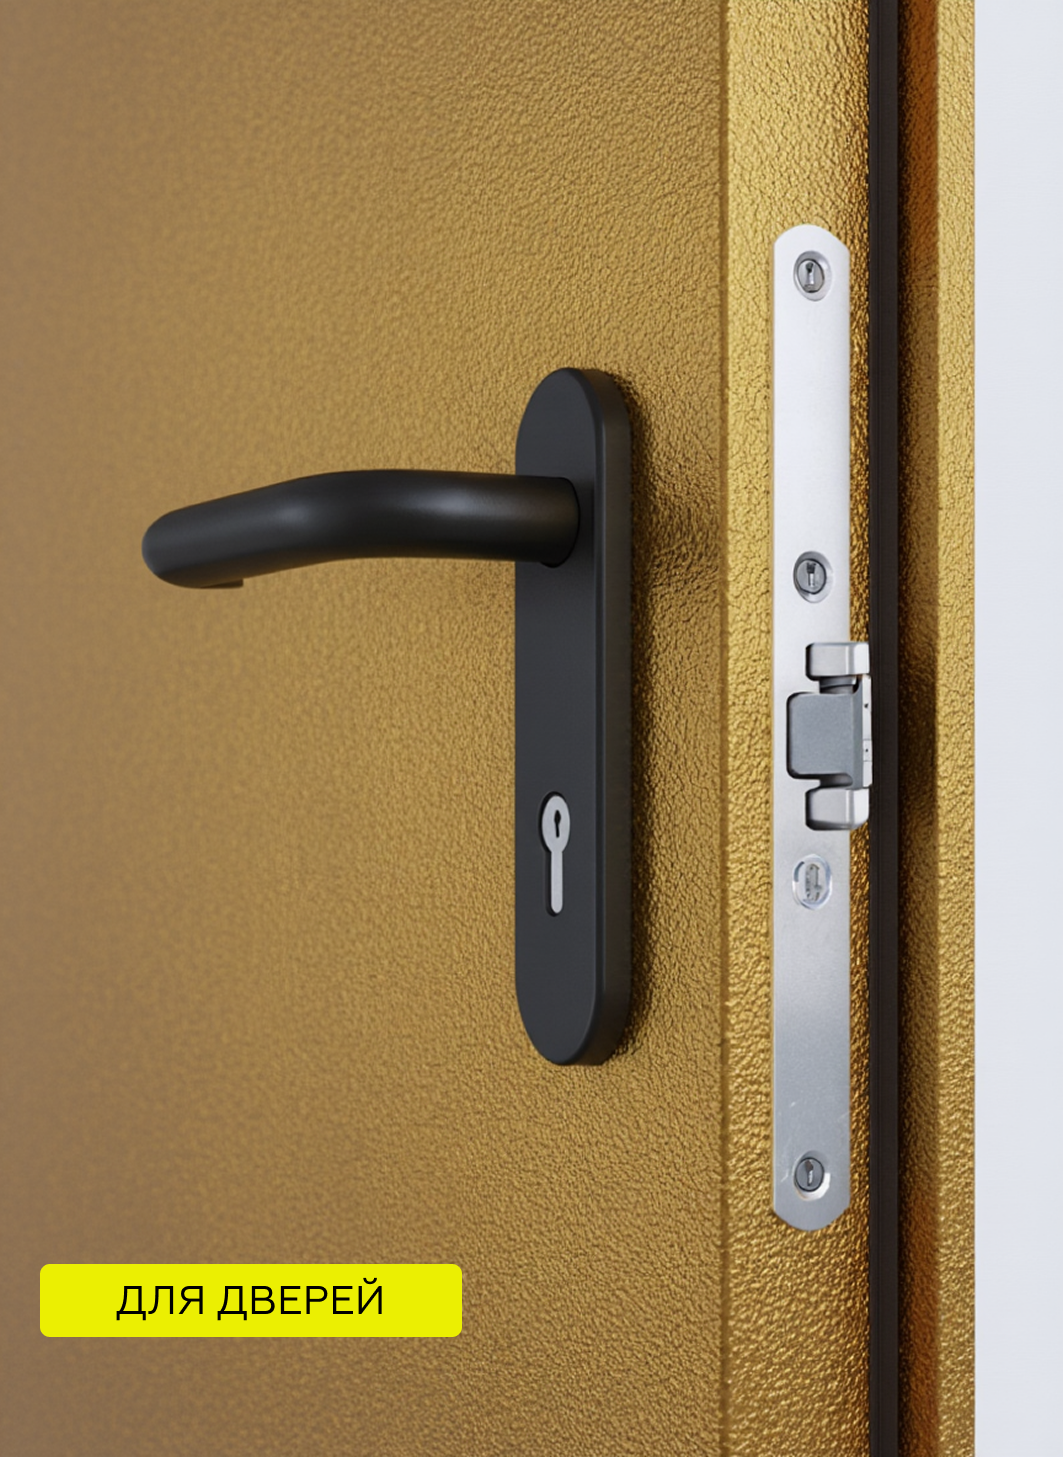
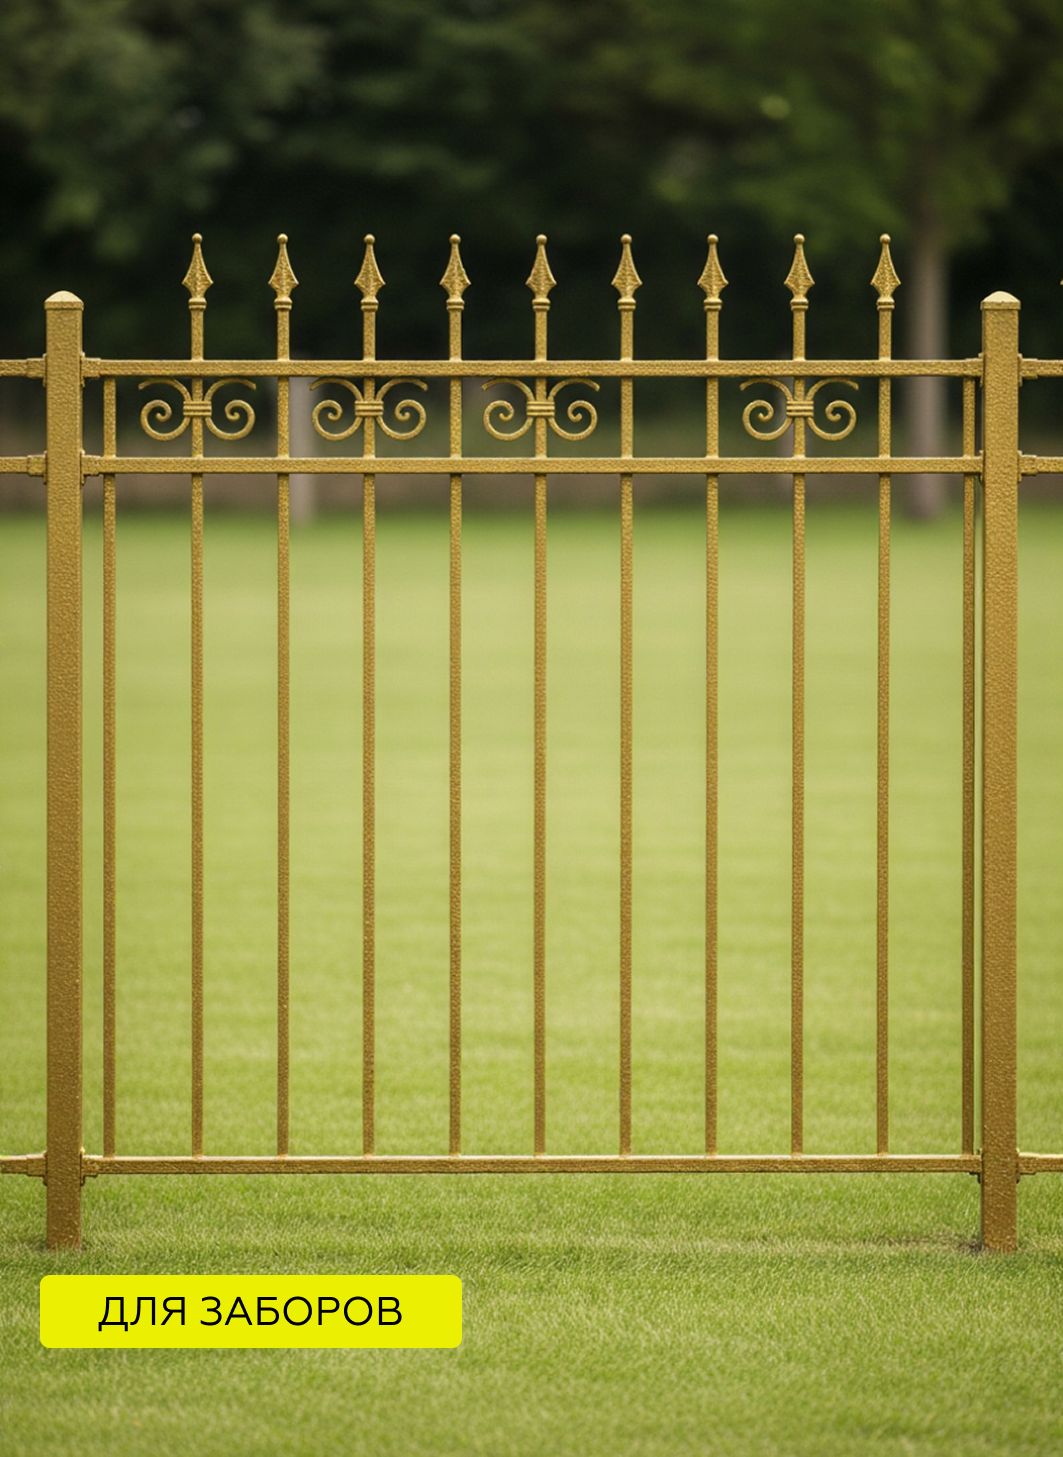
- Ограждения и ворота: окраска въездных ворот, распашных и откатных конструкций, калиток, секций заборов из профнастила и металлических решеток.
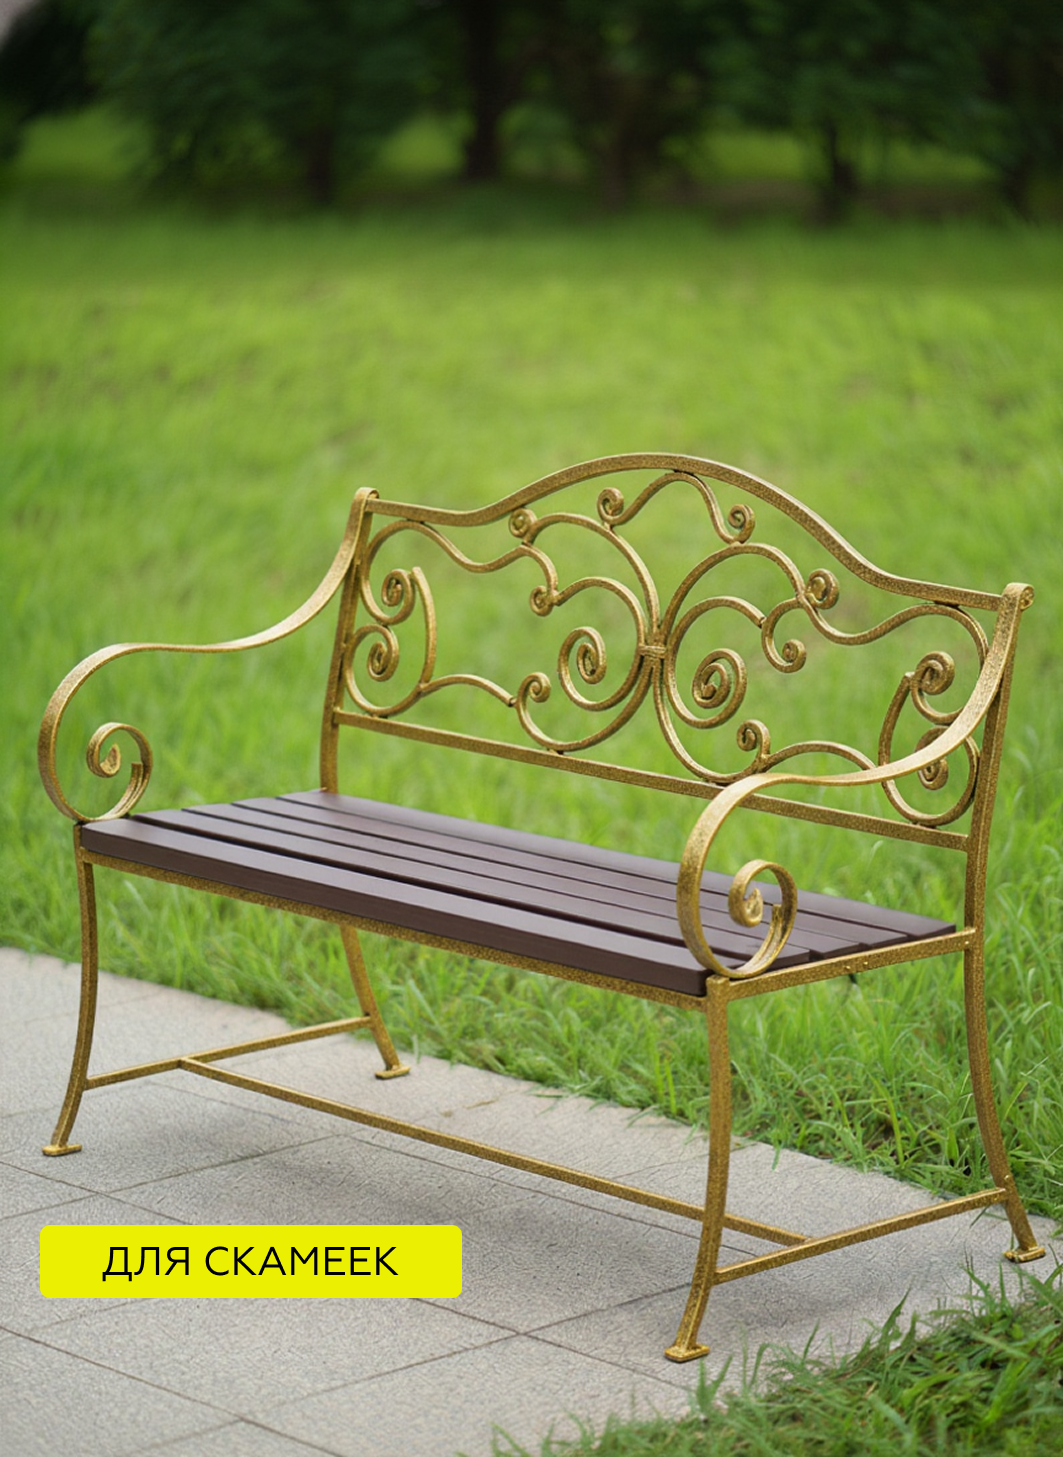
- Кованые изделия: подчеркивает красоту кованых элементов — пик, завитков, балясин, накладок и поручней. Рельефная фактура придает ковке благородный вид.
- Ремонт и реставрация: восстановление покрытия после удаления коррозии, сварочных работ или замены отдельных элементов конструкции.
- Фасадный металл: окраска козырьков, перил, лестничных маршей, хозяйственных построек и других уличных металлоконструкций.
Материал разработан для изделий, работающих в условиях обычных температур. При постоянном высокотемпературном нагреве используют специализированные термостойкие эмали CERTA.
Состав и свойства
Эмаль CERTA-PLAST с молотковым эффектом — однокомпонентный материал на основе алкидных и меламиноформальдегидных смол. В состав входят антикоррозионные пигменты и функциональные добавки, формирующие характерный молотковый рисунок. Покрытие устойчиво к атмосферным воздействиям, перепадам температур и механическим нагрузкам.
Расход материала составляет 200-250 г/м² при толщине сухого слоя 100 мкм. Рекомендуемая толщина покрытия — 100-150 мкм. Материал наносят в 2-3 слоя с межслойной выдержкой около 30 минут при температуре +20 °C. Полное формирование покрытия занимает до 72 часов при температуре +20 °C.
Эмаль совместима с подготовленными стальными и чугунными поверхностями. Для разбавления до рабочей вязкости используют ксилол или сольвент. Материал не требует нанесения грунтовочного слоя при условии правильной подготовки основания.
Условия эксплуатации
Покрытие сохраняет защитные свойства при температуре окружающего воздуха от −60 до +60 °C. Материал устойчив к атмосферным воздействиям, включая дождь, снег и ультрафиолетовое излучение. Допускается эксплуатация в условиях повышенной влажности.
Срок службы покрытия зависит от условий эксплуатации и качества подготовки основания. При соблюдении технологии нанесения покрытие сохраняет декоративные и защитные свойства в течение длительного времени. Для достижения максимальной долговечности необходимо обеспечить рекомендуемую толщину сухого слоя и избегать механических повреждений в первые 72 часа после окраски.
Характеристики
Подготовка основания
Качество покрытия напрямую зависит от правильной подготовки поверхности. На старом покрытии проверяют адгезию: если слой отслаивается, его полностью удаляют до металла. Непрочные участки, вспучивания и трещины зачищают механическим способом. Переходы выравнивают, чтобы финишный слой не повторял дефекты основания. Для абразивной обработки используют шлифовальную бумагу зернистостью P80-P120. Степень очистки металла — Sa 2½ по ISO 8501-1. Сварные швы и кромки подготавливают до P3 по ISO 8501-3.
Обезжиривание
После механической подготовки поверхность обезжиривают. Используют уайт-спирит или ксилол. Обезжиривание проводят ветошью, не оставляющей ворса. После обработки поверхность выдерживают до полного высыхания. На металле не должно оставаться конденсата, масляной пленки, абразивной пыли и следов рук. Проверить чистоту можно, проведя по поверхности чистой белой тканью — на ней не должно оставаться следов загрязнений.
Приготовление материала
Эмаль перед применением тщательно перемешивают по всему объему тары. Для цвета золото важно равномерно распределить пигмент и функциональные добавки, отвечающие за формирование молоткового рисунка. Перемешивание проводят механическим способом до получения однородной массы без сгустков и осадка. При необходимости материал разбавляют малыми порциями до рабочей вязкости, постоянно перемешивая. Рекомендуемый разбавитель — ксилол или сольвент.
Условия нанесения
Работы проводят при температуре окружающего воздуха от −30 до +40 °C и относительной влажности не более 80%. Температура основания должна быть выше точки росы, чтобы избежать конденсации влаги на металле. Свеженанесенный слой защищают от пыли, атмосферных осадков и механического контакта до полного высыхания. Не рекомендуется проводить работы в условиях тумана, дождя или при сильном ветре.
Способ нанесения
Для получения качественного молоткового эффекта используют метод безвоздушного или пневматического распыления. При окраске партии деталей сохраняют одинаковые настройки оборудования: давление, диаметр сопла, дистанцию до поверхности и скорость перемещения. Изменение любого параметра приведет к различию во внешнем виде покрытия между соседними элементами.
Покрытие формируют в 2-3 слоя с межслойной выдержкой около 30 минут при температуре +20 °C. Каждый последующий слой наносят равномерными движениями, избегая перегруза. На вертикальных поверхностях контролируют отсутствие подтеков в нижней части изделия. Для этого наносят более тонкие слои и увеличивают межслойную выдержку.
Сушка и отверждение
Полное формирование покрытия занимает до 72 часов при температуре +20 °C. В течение этого времени происходит окончательная полимеризация пленки, покрытие набирает полную твердость и химическую стойкость. До окончания этого срока изделия не штабелируют вплотную, не стропят за окрашенные места и не монтируют с трением по свежему слою. Это может привести к повреждению покрытия и нарушению его защитных свойств.
Контроль качества нанесения
Качество покрытия фиксируют по контрольному участку: цвет, фактура, толщина и отсутствие дефектов должны совпадать на основных деталях партии. Для цвета золото контроль проводят только после полного высыхания. При обнаружении дефектов — кратеров, непрокрасов, подтеков — участок зачищают и перекрашивают, соблюдая технологию нанесения.
Рекомендуемая толщина покрытия
Для CERTA-PLAST с молотковым эффектом рекомендуемый сухой слой составляет 100-150 мкм. Толщина напрямую влияет на укрывистость, защитную функцию и внешний вид фактуры. При недостаточной толщине покрытие не обеспечивает полную защиту металла, а молотковый рисунок слабо выражен. При избыточной толщине возрастает риск образования подтеков и длительного высыхания.
| Параметр | Значение |
|---|---|
| Сухой слой | 100-150 мкм |
| Количество слоев | 2-3 равномерных слоя |
| Расход | 200-250 г/м² при 100 мкм |
| Контроль | после высыхания по нескольким точкам |
На рельефных и сварных деталях толщина покрытия отличается по геометрии. Выступы, торцы, внутренние углы и швы проверяют отдельно, потому что именно там чаще всего появляются просветы или локальный перегруз. Для измерения толщины используют магнитный толщиномер.
Для цвета золото пробный выкрас связывает толщину, укрывистость и окончательный внешний вид. После утверждения образца выбранные параметры переносят на всю партию. Это гарантирует, что все изделия будут иметь одинаковый цвет и фактуру.
После высыхания проверяют цвет, сплошность, толщину, укрывистость кромок, отсутствие кратеров, непрокрасов, подтеков, пыли и следов касания. Контроль проводят при дневном освещении или освещении, близком к естественному.
При расчете расхода для фасовки 10 кг учитывают не только площадь, но и форму изделия: решетка, калитка, ворота и каркас имеют разную долю торцов и внутренних углов. Чем сложнее геометрия, тем выше расход материала.
Для фасовки 10.0 кг расход считают с учетом применения на воротах с крупными плоскостями и отдельными коваными вставками. У такого изделия доля торцов, углов и сварных зон отличается от простой плоской площади, поэтому расчет по квадратным метрам без запаса дает ошибку. Рекомендуется добавлять 10-15% запаса на потери при нанесении.
Цвет и фактура
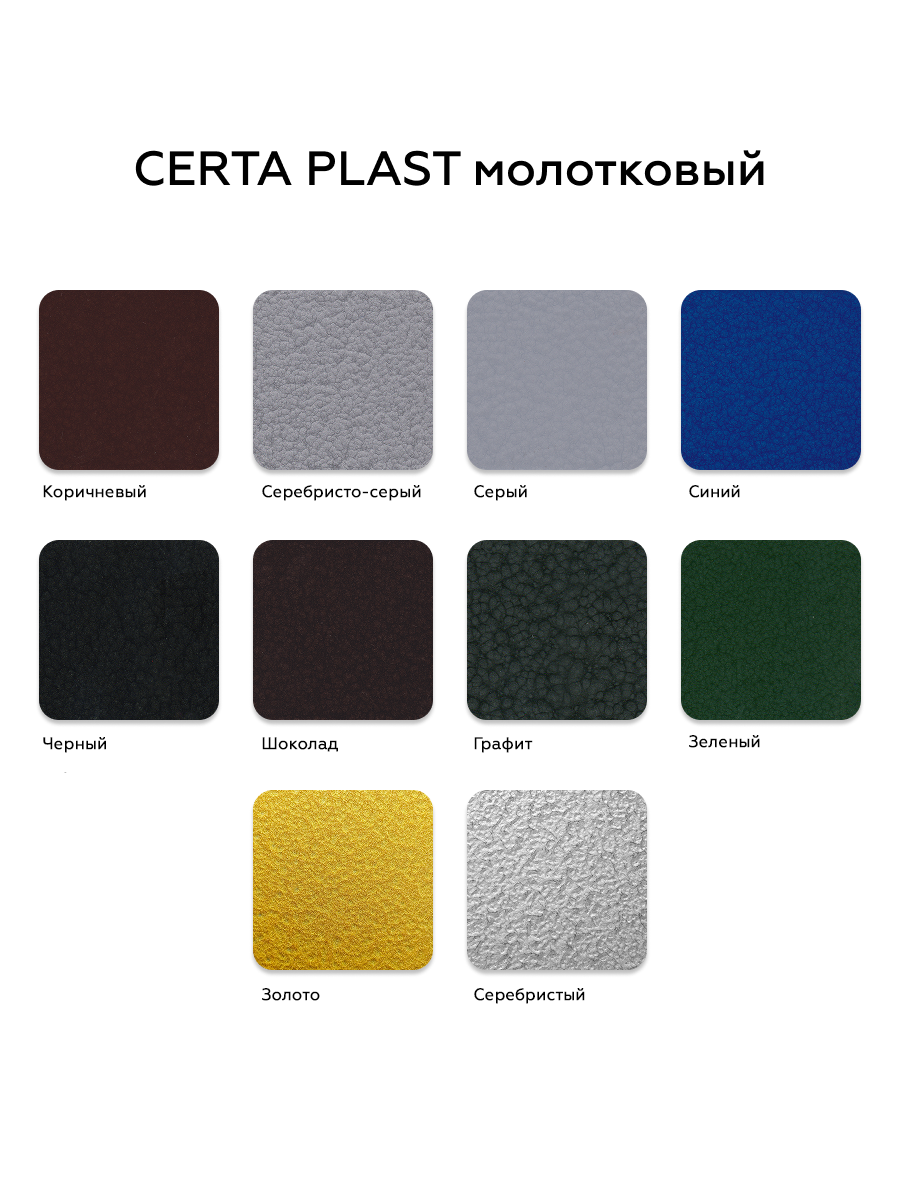
Цвет покрытия — золото. Фактура — молотковая рельефная. Итоговый вид зависит от тщательности перемешивания, толщины слоя, метода нанесения и геометрии изделия. Молотковый эффект создает благородную рельефную поверхность, которая эффектно смотрится на воротах, ограждениях и кованых элементах.
Золотой цвет чувствителен к толщине и освещению, поэтому его оценивают только по сухому образцу. При увеличении толщины слоя оттенок становится более насыщенным и глубоким. При искусственном освещении золотой оттенок усиливает блеск, при дневном — становится более сдержанным. Мокрый слой и запыленное покрытие не используют для приемки.
Соседние детали одного комплекта окрашивают материалом одной партии. При перерывах в работе сохраняют контрольный образец и повторяют настройки нанесения. Это позволяет добиться идентичного внешнего вида всех элементов конструкции.
При приемке цвета золото сравнивают детали из одной партии после полного высыхания. Если изделие состоит из нескольких секций, образец держат рядом до завершения монтажа. Это позволяет выявить возможные различия в оттенке на ранней стадии.
Цвет золото принимают после высыхания на изделии того же типа: образец с плоской пластины не полностью показывает результат на воротах с крупными плоскостями и отдельными коваными вставками. При расхождении корректируют вязкость, толщину или способ нанесения. Только такой подход гарантирует высокое качество и эстетичный внешний вид готового изделия.
Палитра цветов
Инструкция по нанесению
Смотреть инструкцииЧто говорят покупатели о этом продукте
Вопросы и ответы
Где применяют CERTA-PLAST с молотковым эффектом?
Материал используют на подготовленных металлических изделиях: воротах, калитках, ограждениях, решетках, перилах, козырьках, фурнитуре и ремонтных участках после очистки основания. Степень очистки металла — Sa 2½ по ISO 8501-1, сварные швы и кромки — P3 по ISO 8501-3. Благодаря высокой адгезии и эластичности, покрытие надежно защищает металл от коррозии и механических повреждений.
Что важно для цвета золото?
Цвет золото оценивают только после полного высыхания. Для соседних деталей используют одну партию материала и одинаковые настройки нанесения. При увеличении толщины слоя оттенок становится более насыщенным. При искусственном освещении золотой оттенок усиливает блеск, при дневном — становится более сдержанным. Контроль проводят при стабильном освещении.
Какую толщину задавать?
Рабочий ориентир по сухому слою — 100-150 мкм. Толщину проверяют после высыхания, отдельно на кромках, торцах и сварных участках. Для измерения используют магнитный толщиномер. Недостаточная толщина снижает защитные свойства, избыточная — может привести к подтекам. После термозакалки допускается изменение цвета до балла Ц5 по ГОСТ 9.407.
Можно ли наносить на нагревающиеся детали?
Для постоянного высокотемпературного нагрева применяют термостойкие эмали CERTA. PLAST-линейку используют для металлических изделий без постоянного высокотемпературного нагрева. При выборе материала необходимо учитывать условия эксплуатации изделия.
Для чего подходит фасовка 10.0 кг?
Фасовка 10.0 кг подходит для окраски ворот, секций ограждений и серийных подрядных работ. При расходе 200-250 г/м² при толщине 100 мкм, ведра 10 кг хватает на покрытие до 40-50 м² поверхности. При расчете учитывают рельеф, кромки, потери при нанесении и контрольный выкрас. Такой объем позволяет выполнить работу без остановок на дозакупку материала.
Какой разбавитель использовать?
Для разбавления CERTA-PLAST до рабочей вязкости рекомендуется использовать ксилол или сольвент. Разбавитель добавляют малыми порциями, постоянно перемешивая материал. Избыточное разбавление снижает укрывистость и может привести к образованию подтеков.
Через какое время можно монтировать изделие?
Полное формирование покрытия занимает до 72 часов при температуре +20 °C. До окончания этого срока изделия не штабелируют вплотную, не стропят за окрашенные места и не монтируют с трением по свежему слою. Это может привести к повреждению покрытия и нарушению его защитных свойств.
Результаты испытаний
С этим товаром покупают