










 Полный каталог

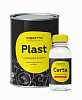
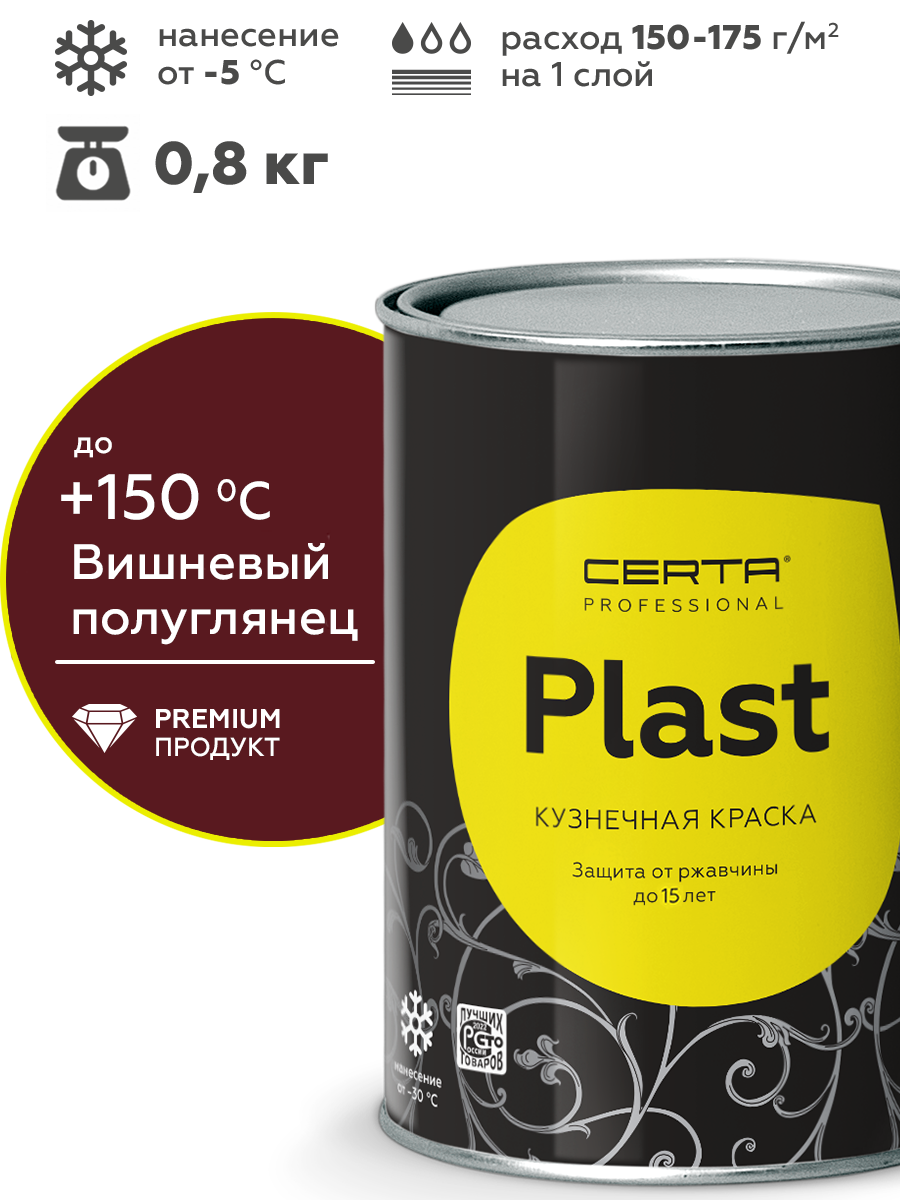
Кузнечная краска CERTA-PLAST вишневый (RAL 3005) 0,8 кг

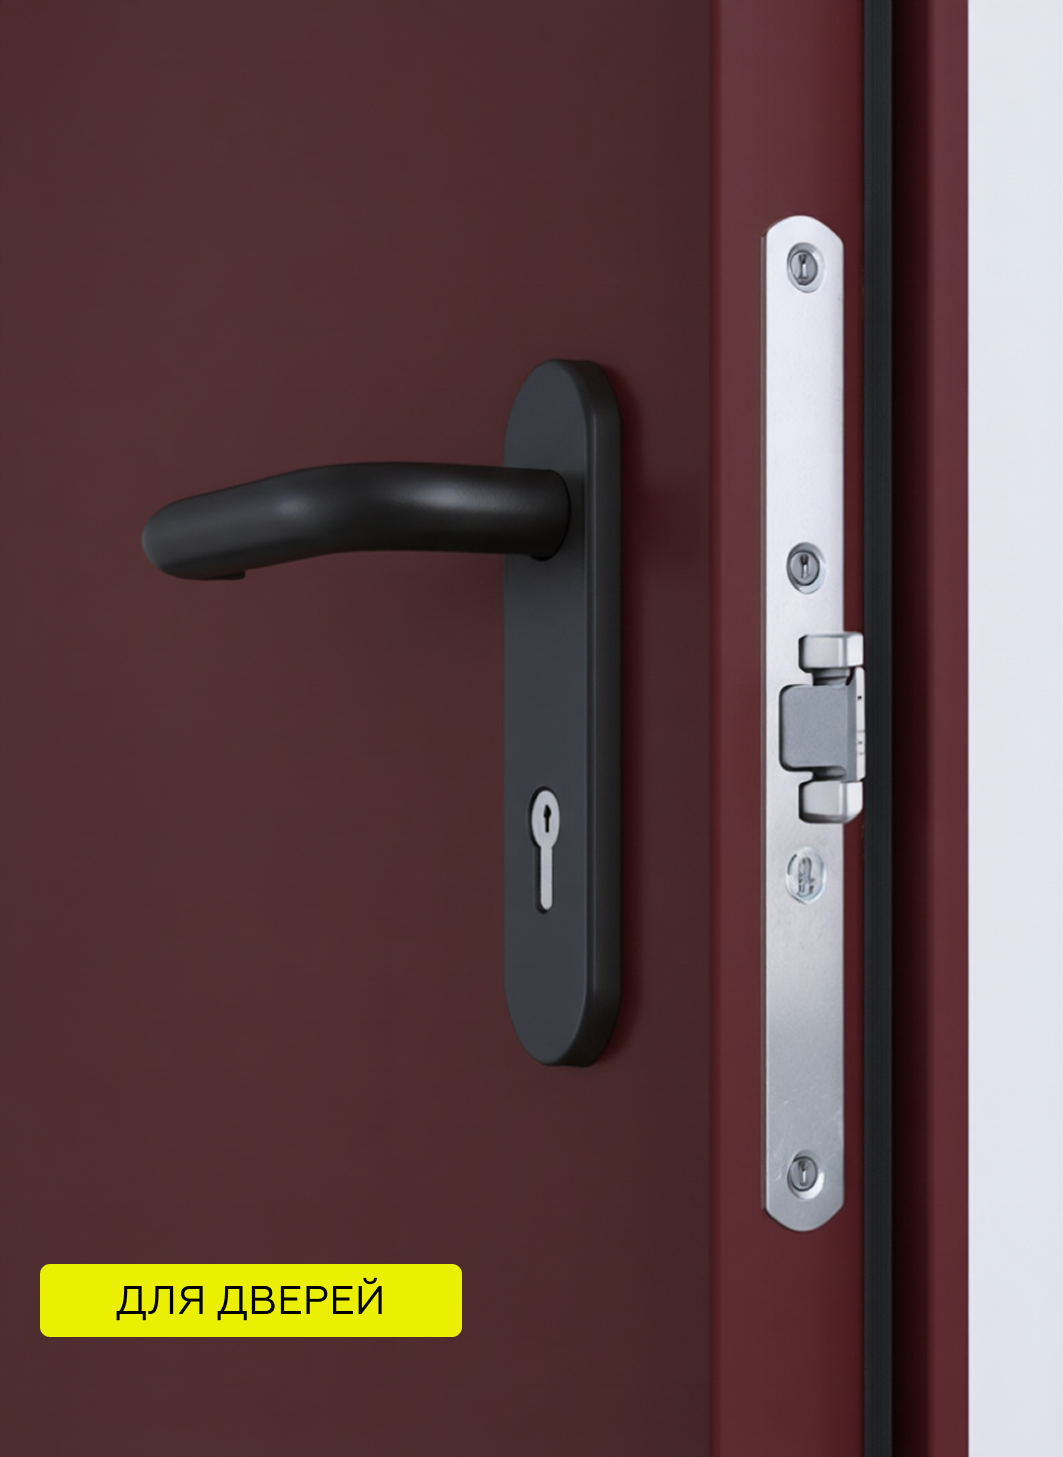
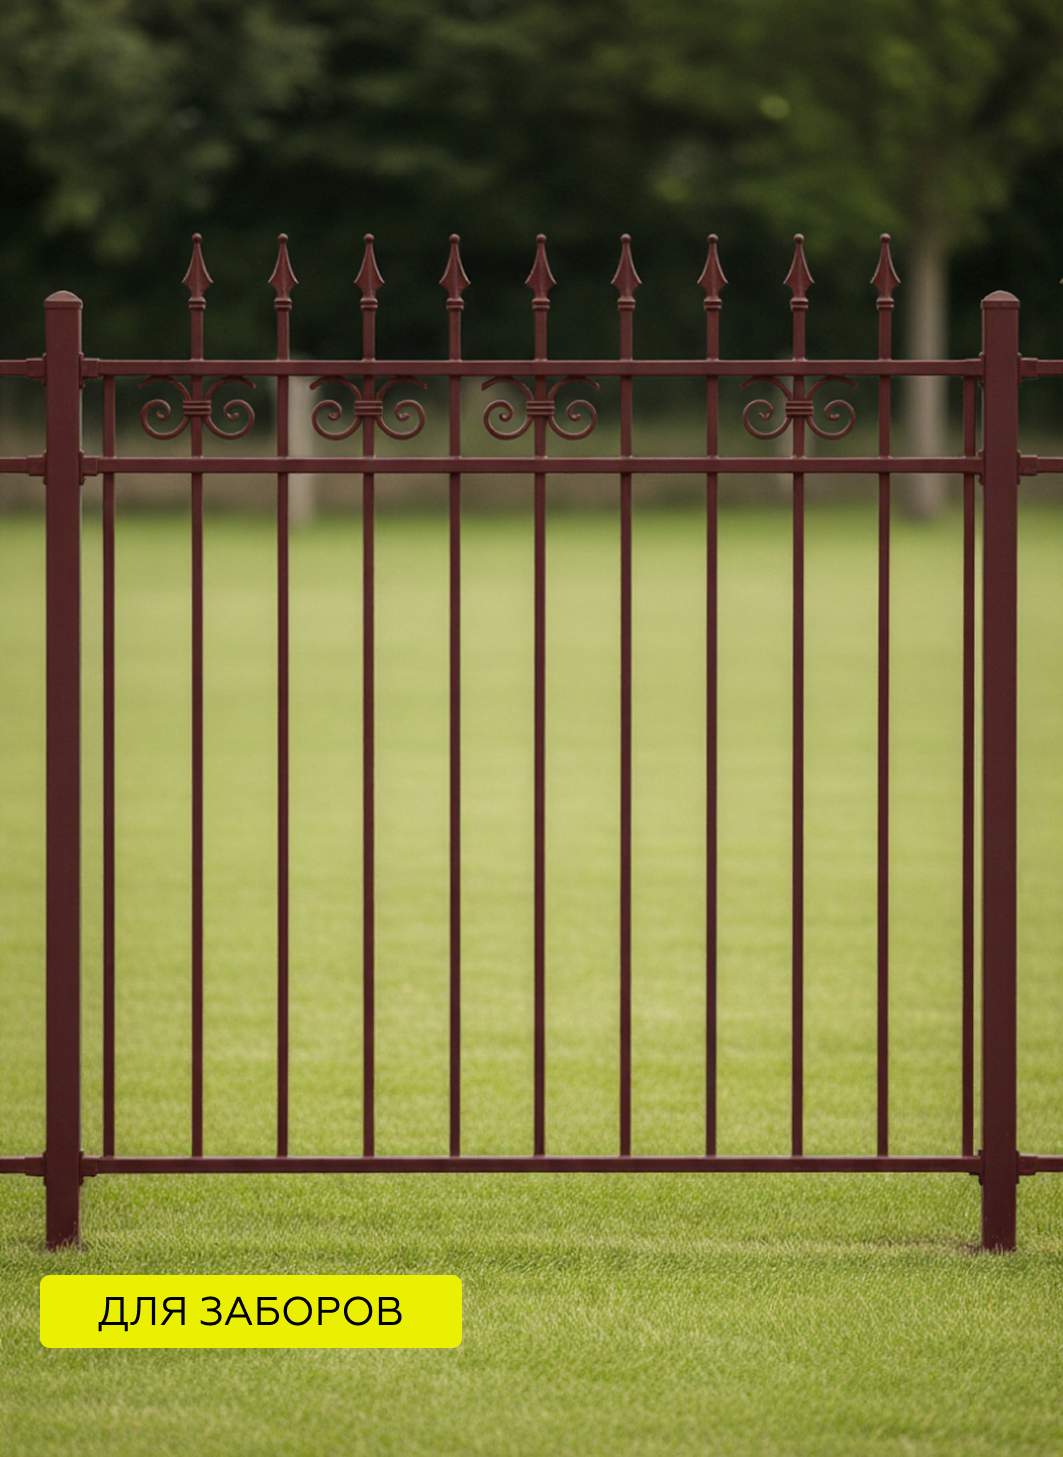
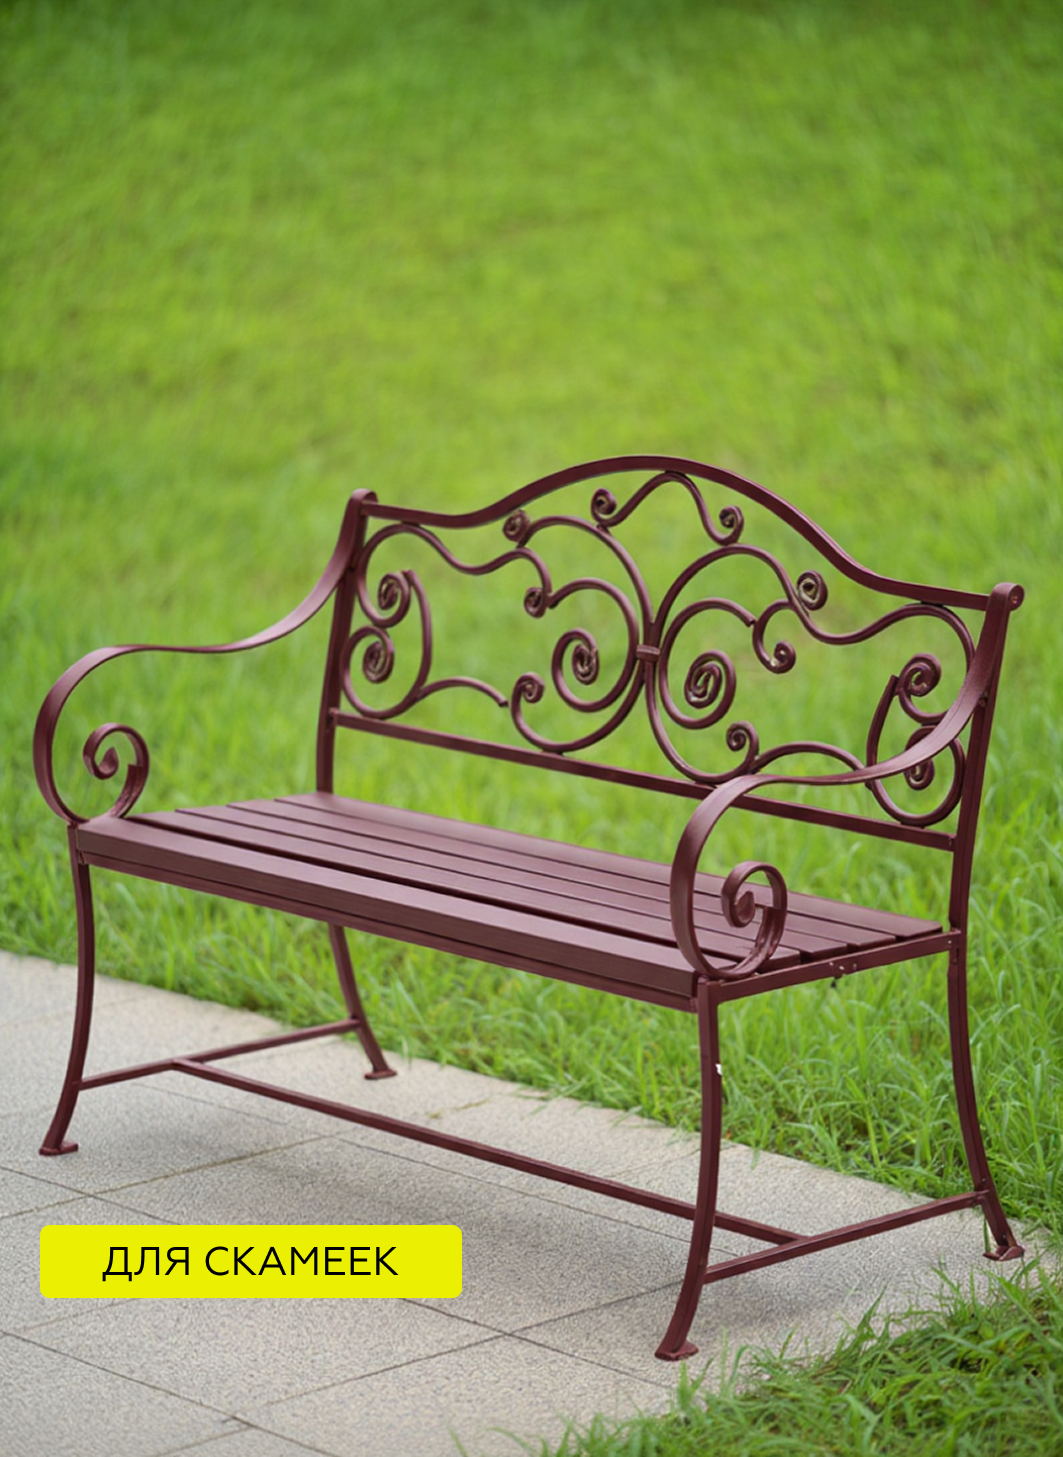


 В наличии
продажа от 6 шт. ?
продажа по коробкам (6 шт в коробке) если нужно меньше - покупайте на OZON


Описание
Кузнечная краска CERTA-PLAST — декоративно-защитная эмаль для металлических изделий. Покрытие формирует гладкую матовую фактуру, которая маскирует царапины, следы сварки и мелкие неровности основания. Материал предназначен для окраски элементов, где идеально гладкая подготовка затруднена или экономически нецелесообразна.
Краска поставляется в банке 0,8 кг. Цвет — вишневый, близкий к RAL 3005. Объема достаточно для окраски калитки, нескольких секций ограждения или лестничных перил. Приобретение такой тары исключает излишки материала и гарантирует свежесть продукта при выполнении работ.
Назначение и область применения
Краска разработана для защиты и декоративной отделки металлоконструкций, эксплуатируемых при обычных температурах. Материал не предназначен для поверхностей с постоянным высокотемпературным нагревом — печей, дымоходов, выхлопных систем. Для таких объектов используют специализированные термостойкие составы CERTA.
- Частное строительство: ограды, ворота, калитки, лестничные перила, садовый металл.
- Производство изделий: партии кованых и сварных деталей с единой схемой окраски.
- Эксплуатационный ремонт: поврежденные участки после удаления рыхлой ржавчины.
- Наружные конструкции: элементы без постоянного нагрева, работающие в атмосферных условиях.
При окраске партии изделий важно обеспечить идентичные условия для всех деталей. Подготовка, метод нанесения, толщина слоя и время межслойной выдержки должны быть одинаковыми. Только так готовые элементы не будут отличаться по оттенку и интенсивности внешнего вида покрытия.
Состав и свойства
В состав краски входят алкидные смолы, пигменты и функциональные добавки, формирующие матовую фактуру. Покрытие обеспечивает адгезию к черным и цветным металлам, устойчивость к атмосферным воздействиям и механическим нагрузкам. Матовая поверхность скрывает дефекты основания и придает изделию выразительный внешний вид.
Рекомендуемая толщина сухого слоя — 150-200 мкм. Расход материала — 175 г/м² при толщине 100 мкм. Покрытие формируют в 2-3 слоя с межслойной выдержкой около 30 минут при температуре +20 °C. Полное отверждение занимает до 72 часов.
Цвет вишневый, близкий к RAL 3005, оценивают по сухому контрольному выкрасу. Мокрый слой краски выглядит темнее и глянцевее, чем финальный результат. Пробный выкрас выполняют на аналогичном материале с той же подготовкой — он становится эталоном для приемки готовых изделий.
Условия эксплуатации
Покрытие сохраняет защитные свойства при температуре от −60 до +60 °C. Материал устойчив к перепадам температур, атмосферной влаге и ультрафиолетовому излучению. Срок службы покрытия на правильно подготовленной поверхности составляет до 8 лет в умеренном климате.
Краска выдерживает кратковременное воздействие воды и бытовых моющих средств. Для деталей, работающих в условиях постоянного нагрева выше +100 °C, применяют термостойкие составы CERTA. При эксплуатации в агрессивных средах — морской воде, промышленных выбросах — требуется подбор специализированной системы защиты.
Характеристики
Подготовка основания
Поверхность очищают от ржавчины, окалины и загрязнений механическим способом до степени Sa 2½ по ISO 8501-1. Сварные швы и кромки подготавливают до P3 по ISO 8501-3. Участки старого покрытия с плохим сцеплением удаляют до чистого металла. Переходы между очищенным металлом и сохраненным слоем выравнивают абразивным инструментом.
Обезжиривание
После механической очистки поверхность обезжиривают растворителем CERTA или о-ксилолом. Обработка удаляет масляные пленки, следы пальцев и абразивную пыль. Металл должен полностью высохнуть — на нем не должно оставаться конденсата и загрязнений.
Приготовление материала
Краску тщательно перемешивают по всему объему тары до однородной массы без сгустков и осадка. Для цвета вишневый, близкий к RAL 3005, важно равномерно распределить пигмент, чтобы избежать изменения оттенка. При необходимости материал разбавляют растворителем малыми порциями, перемешивая после каждого добавления.
Условия нанесения
Работы проводят при температуре воздуха от −30 до +40 °C и относительной влажности не более 80%. Свеженанесенный слой защищают от пыли, осадков и механического контакта до полного высыхания. Туман, дождь и сильный ветер негативно влияют на формирование покрытия.
Способ нанесения
Основной метод нанесения — распыление краскопультом. Он обеспечивает равномерное распределение материала и формирование внешнего вида покрытия. Кисть применяют для торцов и локального ремонта, где допустимо отличие фактуры. Покрытие формируют в 2-3 слоя с межслойной выдержкой около 30 минут при +20 °C.
При окраске партии деталей фиксируют настройки оборудования: вязкость, давление воздуха, скорость движения краскопульта. Изменение параметров приведет к отличию фактуры и оттенка между соседними элементами. На вертикальных поверхностях контролируют толщину слоя, чтобы избежать подтеков.
Сушка и отверждение
Полное формирование покрытия занимает до 72 часов при температуре +20 °C. До окончания этого срока изделия не подвергают механическим нагрузкам: штабелированию, строповке за окрашенные поверхности, монтажу с трением. Преждевременное воздействие оставляет следы, которые невозможно устранить без перекраски.
Контроль качества выполняют после высыхания: проверяют цвет, фактуру, сплошность, толщину и укрывистость кромок. Отсутствие кратеров, непрокрасов, подтеков и следов касания подтверждает корректность нанесения.
Рекомендуемая толщина покрытия
Для Кузнечная краска CERTA-PLAST рекомендуемый сухой слой составляет 150-200 мкм. Толщина влияет на укрывистость, защитную функцию и внешний вид матовой фактуры. Тонкий слой не обеспечит надежную защиту металла, излишне толстый — приведет к подтекам и длительному высыханию.
| Параметр | Значение |
|---|---|
| Сухой слой | 150-200 мкм |
| Количество слоев | 2-3 равномерных слоя |
| Расход | 175 г/м² при 50 мкм |
| Контроль | после высыхания по нескольким точкам |
На рельефных и сварных деталях толщина покрытия отличается по геометрии. Выступы, торцы, внутренние углы и сварные швы проверяют отдельно — именно здесь чаще всего появляются просветы или локальный перегруз. Использование толщиномера в нескольких точках каждого изделия — обязательная процедура контроля качества.
Для цвета вишневый, близкий к RAL 3005, пробный выкрас связывает толщину, укрывистость и окончательный вид. После утверждения образца параметры переносят на всю партию.
Цвет и фактура
Цвет покрытия — вишневый, близкий к RAL 3005. Фактура — гладкая матовая. Итоговый вид зависит от перемешивания, толщины слоя, метода нанесения и геометрии изделия.
Цвет сверяют по сухому контрольному выкрасу при стабильном освещении. Мокрый слой и запыленное покрытие не используют для приемки. При увеличении толщины слоя оттенок становится более насыщенным и глубоким. При искусственном освещении вишневый цвет теплеет, при дневном — сохраняет глубину.
Для соседних участков рекомендуется использовать материал одной партии. При перерывах в работе сохраняют контрольный образец и повторяют настройки нанесения. Если изделие состоит из нескольких секций, образец держат рядом до завершения монтажа.
При расхождении оттенка корректируют вязкость, толщину или способ нанесения.
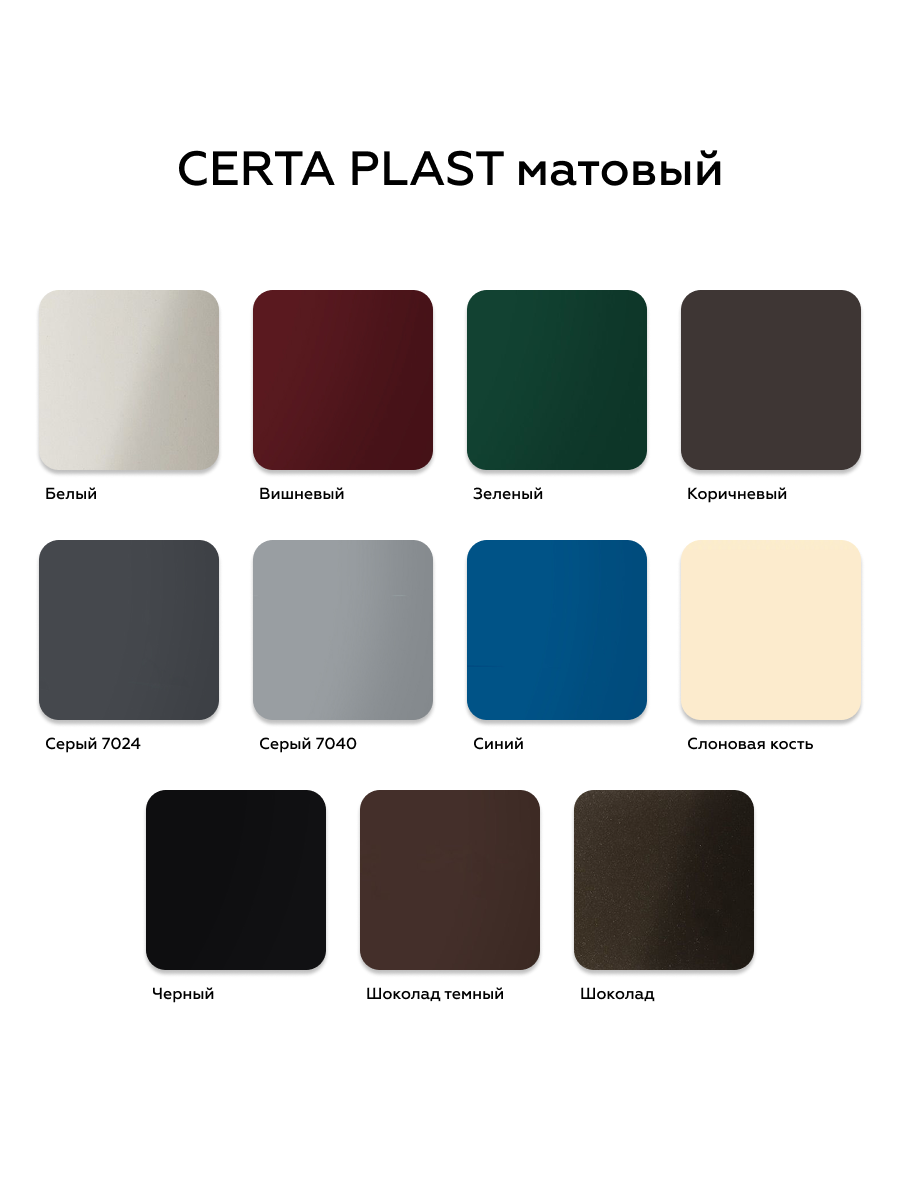
Палитра цветов
Инструкция по нанесению
Смотреть инструкцииЧто говорят покупатели о этом продукте
Вопросы и ответы
Почему нужен контрольный выкрас?
Контрольный выкрас — обязательный этап перед окраской основной партии. Он показывает реальный цвет вишневый, близкий к RAL 3005, укрывистость и фактуру на подготовленном металле. Мокрый слой краски выглядит иначе, чем сухой, поэтому только высохший образец служит эталоном для приемки. Выкрас выполняют на материале с той же подготовкой и той же толщиной слоя.
Можно ли наносить без очистки?
Нет. Нанесение на поверхность с рыхлой ржавчиной, загрязнениями или непрочными старыми слоями приведет к плохой адгезии и отслаиванию. Очистку выполняют до степени Sa 2½ по ISO 8501-1, сварные швы и кромки — до P3 по ISO 8501-3. После механической очистки поверхность обезжиривают растворителем CERTA или о-ксилолом.
Чем наносить материал?
Основной метод — распыление краскопультом. Он обеспечивает равномерное распределение материала и формирование внешнего вида покрытия. Кисть или валик применяют для кромок, швов и локального ремонта, где допустимо отличие фактуры. При окраске партии деталей фиксируют настройки оборудования, чтобы избежать различий между элементами.
Где особенно смотреть дефекты?
На калитках, где рядом расположены плоскость, торец и сварная зона, проверяют внутренние углы, торцы, зоны сварки и нижние кромки. Здесь чаще всего появляются просветы, непрокрасы или подтеки. Контроль проводят после полного высыхания — до 72 часов при +20 °C. Используют толщиномер для проверки сухого слоя в нескольких точках.
Для чего фасовка 0,8 кг?
Банка 0,8 кг рассчитана на окраску калиток, небольших секций ограждения и локальный ремонт. При расходе 175 г/м² на слой 100 мкм объема хватает на 3-4 м² поверхности. Для двухслойного покрытия — до 1,5-2 м². При расчете учитывают не только площадь, но и сложность геометрии изделия, а также технологические потери.
Результаты испытаний
С этим товаром покупают